قبل از اینکه بگوییم تزریق پلاستیک چیست، بگذارید بگوییم چرا مهم است
اولین باری که یک نفر از من پرسید «تزریق پلاستیک دقیقاً یعنی چه؟» فکر کردم جواب سادهای دارد. اما وقتی نشستم توضیح دادم، فهمیدم پشت این چهار کلمه ساده، دهها تصمیم فنی نهفته است که هرکدام میتواند بین یک قطعه سالم و یک قطعه اسقاطی فرق بگذارد.
سر تیتر مطالب
اگر تا اینجا آمدهاید، احتمالاً یا میخواهید بفهمید محصولی که دستتان است چطور ساخته شده، یا دارید وارد این صنعت میشوید و دنبال یک تصویر واقعی از فرایند هستید — نه یک تعریف دانشنامهای که همهجا تکرار شده.
در این جا فرایند را دقیقاً همانطور توضیح میدهیم که یک اپراتور با تجربه آن را میبیند: نه فقط چه اتفاقی میافتد، بلکه چرا هر مرحله مهم است و کجاها معمولاً اشتباه رخ میدهد.
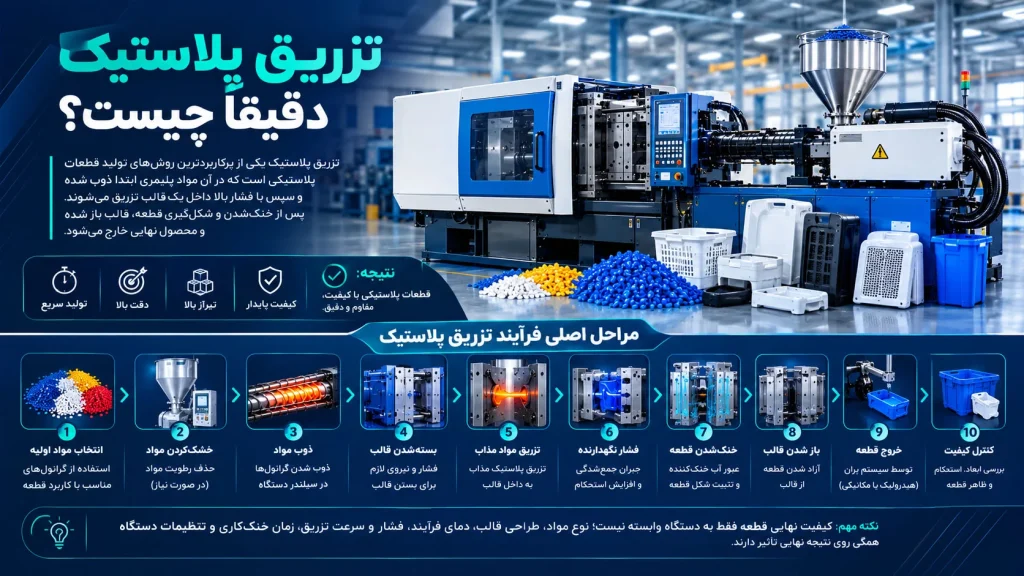
تزریق پلاستیک دقیقاً چیست؟
تزریق پلاستیک فرایندی است که در آن دانههای پلیمر جامد ذوب میشوند، تحت فشار به داخل یک قالب فلزی تزریق میشوند، در آنجا شکل میگیرند، خنک و منجمد میشوند و در نهایت بهصورت یک قطعه کامل از قالب خارج میشوند.
نکتهای که کمتر گفته میشود این است: این فرایند در واقع یک چرخه تکرارشونده و بسیار سریع است — گاهی هر چرخه کامل کمتر از ۱۵ ثانیه طول میکشد. یعنی در یک ساعت ممکن است یک ماشین صدها قطعه یکسان تولید کند، و همین سرعت و تکرارپذیری است که تزریق پلاستیک را برای تولید انبوه بیرقیب کرده.
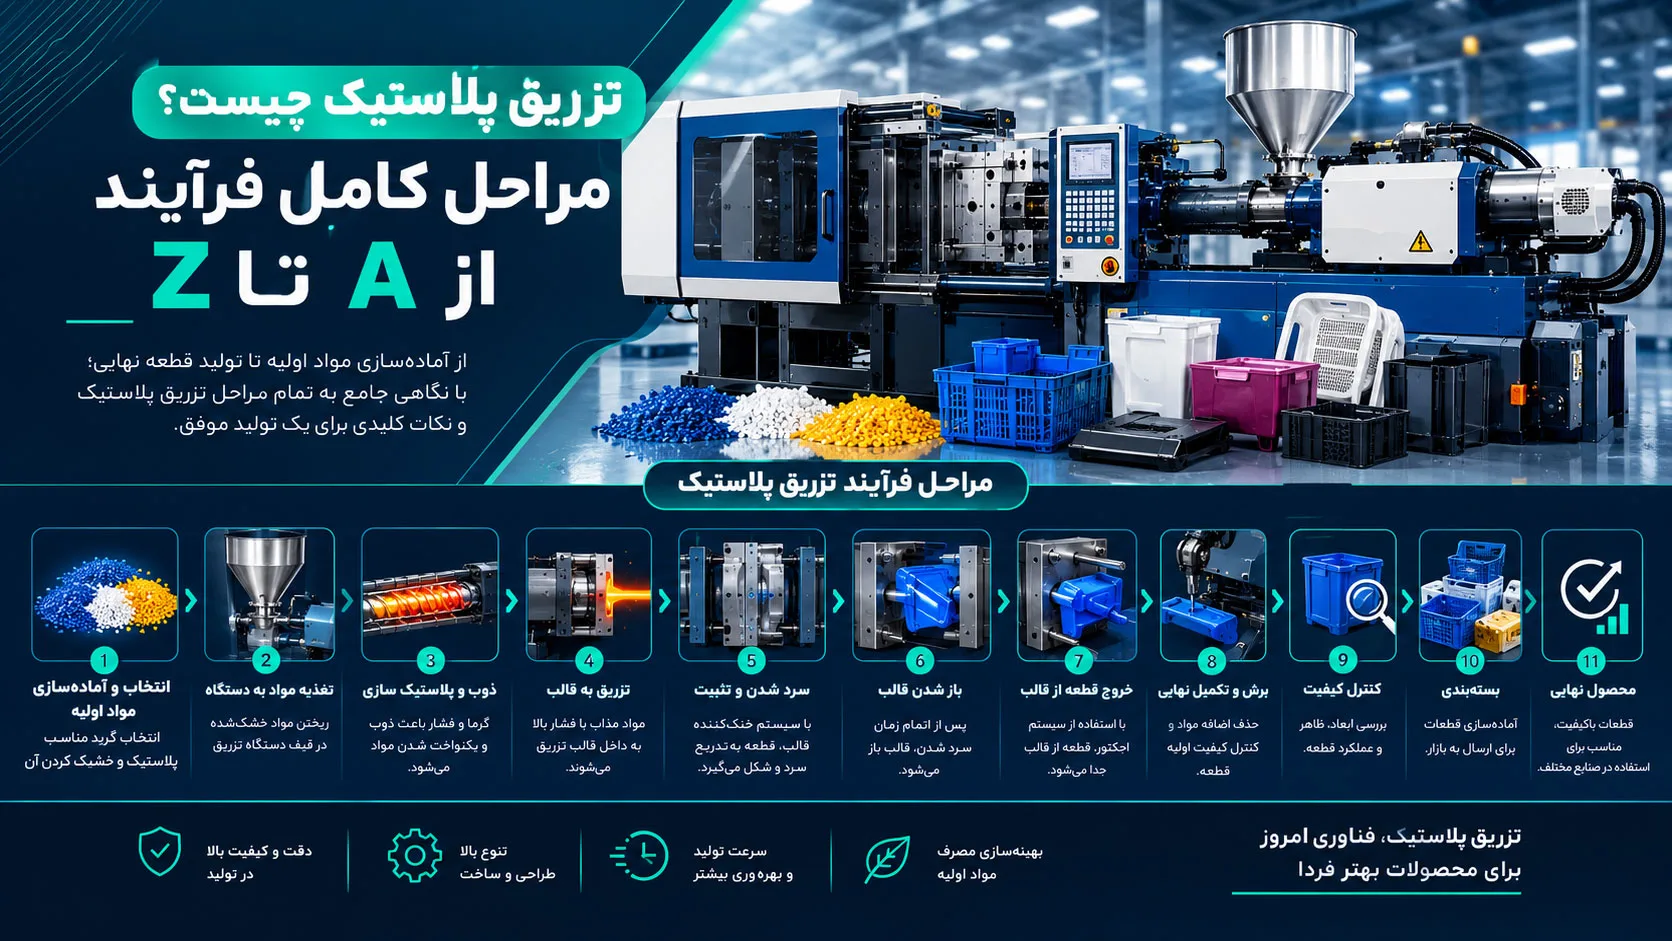
مراحل کامل فرایند تزریق پلاستیک
بیایید فرایند را به همان ترتیبی که واقعاً در ماشین اتفاق میافتد بررسی کنیم — نه فهرستی خشک، بلکه با نگاهی به اینکه هر مرحله چرا اهمیت دارد.
مرحله اول: آمادهسازی و خشککردن مواد اولیه
قبل از اینکه اصلاً ماشین روشن شود، دانههای پلیمر باید آماده شوند. بسیاری از پلیمرها — بهخصوص نایلون (PA) و پلیکربنات (PC) — رطوبت هوا را جذب میکنند. اگر این رطوبت قبل از تزریق خارج نشود، در حین ذوب به بخار تبدیل میشود و داخل قطعه حباب و لکههای سوختگی ایجاد میکند.
به همین دلیل مواد در خشککنهای دسیکانت، معمولاً بین ۲ تا ۴ ساعت و در دمایی مخصوص به هر پلیمر، خشک میشوند. این مرحله در بیشتر آموزشهای عمومی حذف میشود، اما در عمل یکی از رایجترین دلایل ضایعات است.
مرحله دوم: ذوب و همگنسازی مواد
دانههای خشکشده وارد سیلندر ماشین میشوند. یک پیچ مارپیچ (Screw) که هم میچرخد و هم جلو و عقب میرود، مواد را به سمت جلو هل میدهد و همزمان با اصطکاک و گرمای المنتهای اطراف سیلندر، آنها را ذوب میکند.
نکتهای که کمتر کسی توضیح میدهد: دمای هر ناحیه از سیلندر (Zone) با ناحیه بعدی متفاوت تنظیم میشود — معمولاً از ناحیه تغذیه به سمت نازل، دما بهتدریج افزایش مییابد. این پروفایل دمایی باعث میشود ذوب یکنواخت باشد و از تخریب حرارتی پلیمر جلوگیری شود.
مرحله سوم: بستهشدن قالب
قبل از تزریق، دو نیمه قالب (نیمه ثابت و نیمه متحرک) با نیروی زیادی به هم فشرده میشوند. این نیرو باید دقیقاً کافی باشد — نه کم، نه زیاد.
اگر نیروی بستهشدن کم باشد، مذاب تحت فشار تزریق میتواند از درز بین دو نیمه قالب بیرون بزند (پدیدهای به نام Flash). اگر بیش از حد زیاد باشد، به قالب فشار مکانیکی غیرضروری وارد میشود و عمر آن را کاهش میدهد.
مرحله چهارم: تزریق مذاب به داخل قالب
اینجا قلب فرایند است. پیچ به سمت جلو حرکت میکند و مذاب را با فشار بالا (که میتواند به چند صد بار برسد) از طریق نازل، رانر و گیت به داخل حفره قالب میفرستد.
سرعت تزریق در این مرحله حیاتی است. اگر خیلی سریع باشد، ممکن است هوای داخل قالب بهموقع خارج نشود و در قطعه سوختگی ایجاد کند (Burn Mark). اگر خیلی کند باشد، مذاب قبل از پرکردن کامل حفره سرد میشود و قطعه ناقص (Short Shot) تولید میشود.
مرحله پنجم: فشار نگهداری (Packing/Holding)
بعد از پرشدن حفره، فشار برای مدتی کوتاه ادامه پیدا میکند. این مرحله دلیلی مشخص دارد: وقتی پلاستیک خنک میشود، منقبض میشود. فشار نگهداری، مذاب اضافی را به داخل حفره هل میدهد تا این انقباض جبران شود.
اگر این مرحله نادیده گرفته شود یا زمان کافی نداشته باشد، روی سطح قطعه فرورفتگیهای کوچک (Sink Marks) ظاهر میشود — معمولاً دقیقاً روبروی نقاطی که ضخامت دیواره بیشتر است.
مرحله ششم: خنکسازی
قالب معمولاً دارای کانالهای داخلی است که آب خنک از آنها عبور میکند. زمان خنکسازی بسته به ضخامت قطعه و نوع پلیمر متفاوت است، اما معمولاً بیشترین بخش از زمان کل چرخه تزریق را به خود اختصاص میدهد.
نکته کلیدی: اگر خنکسازی نامتوازن باشد (یک طرف قالب سریعتر از طرف دیگر خنک شود)، قطعه بعد از خروج از قالب تاب برمیدارد (Warpage) — یکی از رایجترین شکایات در قطعات بزرگ و تخت.
مرحله هفتم: باز شدن قالب و خروج قطعه
وقتی قطعه به اندازه کافی سفت شد، قالب باز میشود و پرانها (Ejector Pins) قطعه را از سطح قالب جدا میکنند. این مرحله باید با نیروی متعادل انجام شود؛ فشار بیش از حد پرانها میتواند روی سطح قطعه اثر یا حتی سوراخ ایجاد کند.
بعد از خروج قطعه، چرخه دوباره از ابتدا تکرار میشود — و همین تکرار سریع و دقیق است که تزریق پلاستیک را برای تولید انبوه اقتصادی میکند.
جدول خلاصه چرخه تزریق
| مرحله | هدف اصلی | خطای رایج در صورت اشتباه |
|---|---|---|
| خشککردن مواد | حذف رطوبت | حباب و سوختگی داخلی |
| ذوب و همگنسازی | یکنواختی مذاب | تخریب حرارتی پلیمر |
| بستهشدن قالب | آببندی حفره | نشت مذاب (Flash) |
| تزریق | پرکردن حفره | قطعه ناقص یا سوختگی |
| فشار نگهداری | جبران انقباض | فرورفتگی سطحی |
| خنکسازی | انجماد یکنواخت | تاببرداشتن قطعه |
| خروج قطعه | جداسازی بیآسیب | اثر یا شکستگی سطحی |
نکات مگو یا اشتباهات پرهزینه
اشتباه اول: نادیده گرفتن زمان اقامت مذاب در سیلندر
اگر مذاب مدت طولانی در سیلندر بماند (مثلاً به دلیل توقف خط تولید)، در معرض حرارت طولانیمدت قرار میگیرد و خواص مکانیکیاش افت میکند. اپراتورهای باتجربه، زمان توقف مجاز هر پلیمر را میدانند و قبل از رسیدن به آن، دمای سیلندر را کاهش میدهند یا مذاب را تخلیه میکنند.
اشتباه دوم: تنظیم فشار نگهداری بهصورت ثابت برای همه قطعات
خیلی از اپراتورهای کمتجربه یک عدد فشار نگهداری را برای همه قالبها استفاده میکنند. اما این پارامتر باید بر اساس ضخامت دیواره، نوع پلیمر و حتی رنگ قطعه تنظیم شود. یک تنظیم اشتباه اینجا، یعنی هزاران قطعه معیوب قبل از اینکه کسی متوجه شود.
اشتباه سوم: عدم توجه به محل گیت در ارتباط با جهت جریان مذاب
گیت فقط محل ورود مذاب نیست؛ جهت جریان از آنجا تعیین میکند کجا خطوط جوش (Weld Line) شکل میگیرند. طراحانی که این را نادیده میگیرند، ممکن است خط جوش را دقیقاً روی نقطهای بگذارند که بیشترین بار مکانیکی را تحمل میکند.
اشتباه چهارم: خنکسازی نامتقارن قالب
بسیاری فکر میکنند کانالهای خنککننده فقط باید «آب رد کنند». اما توزیع نامتوازن این کانالها یکی از اصلیترین دلایل تاببرداشتن قطعات بزرگ و تخت است — مشکلی که اغلب بعد از تولید انبوه کشف میشود، وقتی دیگر دیر شده.
سوالات متداول (FAQ)
یک چرخه کامل تزریق پلاستیک چقدر طول میکشد؟
بسته به اندازه و ضخامت قطعه، از ۵ ثانیه برای قطعات کوچک تا چند دقیقه برای قطعات بسیار بزرگ و ضخیم متغیر است. بیشترین زمان معمولاً صرف مرحله خنکسازی میشود.
چرا بعضی قطعات تزریقی خطهای ریز یا لکه دارند؟
این معمولاً نتیجه ترکیب چند عامل است: رطوبت باقیمانده در مواد اولیه، سرعت تزریق نامناسب، یا آلودگی سیلندر با مواد قبلی. هر کدام الگوی متفاوتی روی سطح قطعه ایجاد میکند که تشخیص آن نیاز به تجربه دارد.
آیا همه پلاستیکها را میتوان با یک ماشین تزریق کرد؟
از نظر تجهیزات بله، اما تنظیمات (دما، فشار، سرعت) برای هر پلیمر کاملاً متفاوت است. تعویض از یک پلیمر به پلیمر دیگر روی همان ماشین معمولاً نیاز به تمیزکاری کامل سیلندر دارد تا آلودگی بین مواد رخ ندهد.
فرق قالب تکحفره و چندحفره در فرایند چیست؟
در قالب چندحفره، چند قطعه در یک چرخه تولید میشود که راندمان تولید را بالا میبرد. اما تنظیم توزیع یکنواخت مذاب بین حفرهها (Balanced Filling) پیچیدهتر است و اگر درست انجام نشود، برخی حفرهها زودتر یا دیرتر از بقیه پر میشوند.
چرا بعد از خروج از قالب، قطعه هنوز کاملاً سرد نیست؟
سطح بیرونی قطعه سریعتر از هسته داخلی آن خنک میشود. به همین دلیل خیلی از قطعات بعد از خروج از قالب، در دمای محیط چند ساعت دیگر هم به خنکشدن و تثبیت شکل نهایی ادامه میدهند — پدیدهای که در طراحی ابعادی باید لحاظ شود.
جمعبندی عملی: قدم بعدی شما چیست؟
تزریق پلاستیک، برخلاف تصور رایج، یک فرایند خطی ساده نیست — بلکه هفت مرحله بههمپیوسته است که هر کدام روی مرحله بعدی اثر میگذارد. یک تنظیم اشتباه در ذوب، در فشار نگهداری خودش را نشان میدهد؛ یک خنکسازی نامتوازن، در خروج قطعه بروز میکند.
اگر تازه وارد این صنعت شدهاید: قبل از هر چیز روی درک پارامترهای هر مرحله تمرکز کنید، نه فقط حفظ کردن نامها. دانستن «چرا» یک تنظیم درست است، شما را از یک اپراتور معمولی به یک متخصص واقعی تبدیل میکند.
اگر با قطعه معیوب مواجه شدهاید: عیب را با جدول خلاصه بالا مقایسه کنید — اغلب میتوان از نوع عیب، حدس زد کدام مرحله از فرایند نیاز به بازبینی دارد.
اگر قطعهای در دست طراحی دارید و میخواهید آن را به مرحله تولید انبوه برسانید، میتوانید از خدمات تزریق پلاستیک مجموعه تولیدی شمس استفاده کنید