
آنچه درباره این دستگاه فکر میکردید، کامل نیست
اگر تا به حال پشت یک دستگاه تزریق پلاستیک نایستادهاید و سیکل تولید را از نزدیک نبینید، احتمالاً تصویر ذهنیتان خیلی سادهتر از واقعیت است. بیشتر توضیحاتی که آنلاین پیدا میکنید میگویند: «پلاستیک ذوب میشود، داخل قالب میرود، سرد میشود، قطعه بیرون میآید.» فنی نیست — ولی خب، کامل هم نیست.
سر تیتر مطالب
مشکل اینجاست که همین فهم ناقص، وقتی پای انتخاب دستگاه، تنظیم پارامترها یا عیبیابی قطعات معیوب به میان میآید، تبدیل به ضرر واقعی میشود. یک پارامتر دما که ۱۵ درجه اشتباه تنظیم شده میتواند کل یک تیراژ را به پرت تبدیل کند.
قلب دستگاه تزریق پلاستیک — آنچه واقعاً داخل آن میگذرد
دستگاه تزریق پلاستیک از بیرون شبیه یک جعبه فلزی بزرگ است. اما از داخل، یک سیستم دقیق حرارتی-مکانیکی است که چند فرایند را به طور همزمان مدیریت میکند.
بگذارید با چیزی شروع کنیم که اکثر مقالات از آن رد میشوند: دستگاه تزریق پلاستیک سه کار اصلی را انجام میدهد — نه یکی، نه دو تا:
۱. مواد اولیه را ذوب و همگن میکند
۲. مذاب را با فشار و سرعت کنترلشده به داخل قالب تزریق میکند
۳. قالب را با نیروی کافی بسته نگه میدارد تا مذاب فرار نکند
هر کدام از این سه کار، یک زیرسیستم مجزا دارند. و هر کدام اگر درست تنظیم نشوند، قطعه معیوب تولید میشود.
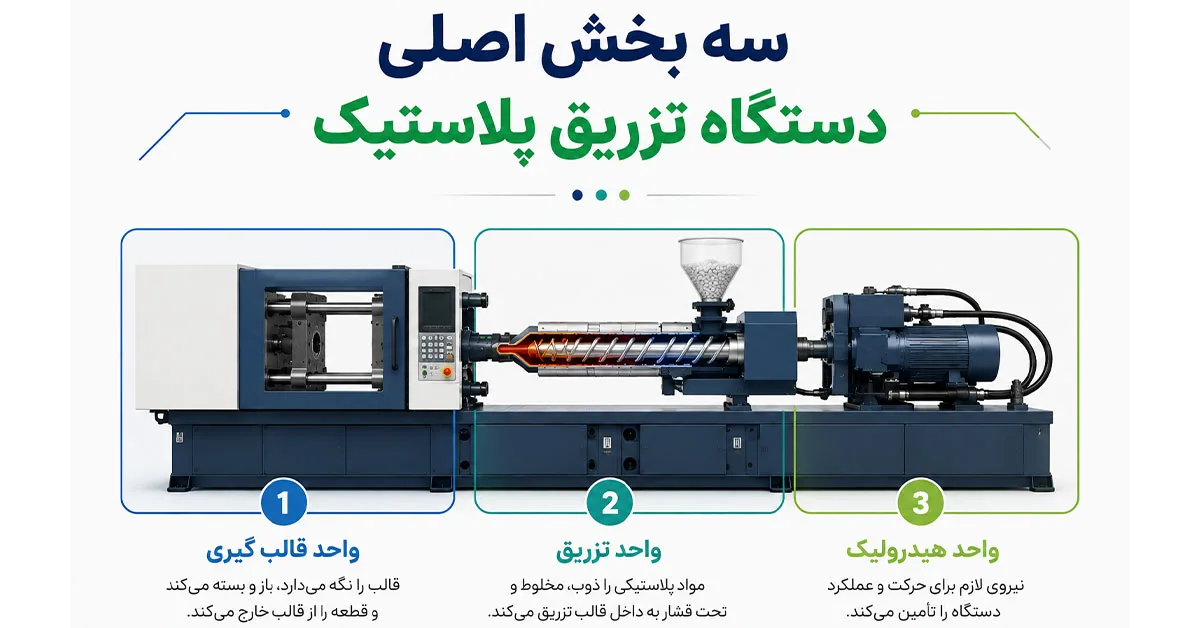
سه بخش اصلی دستگاه تزریق پلاستیک
بخش اول: واحد تزریق (Injection Unit)
این بخش مسئول ذوب کردن و تزریق مواد است. مهمترین اجزای آن:
هاپر (Hopper):
مخزنی که گرانولهای پلاستیک داخل آن ریخته میشوند. به نظر ساده میرسد، اما اگر رطوبت مواد کنترل نشود، همینجا مشکل شروع میشود. پلیمرهایی مثل PA، PC و PET جاذب رطوبت هستند و اگر بدون خشککردن استفاده شوند، قطعه نهایی حباب، ترک یا سطح خراب خواهد داشت.
سیلندر و مارپیچ (Barrel & Screw):
اینجاست که اتفاق اصلی میافتد. مارپیچ (اسکرو) در داخل سیلندر میچرخد و همزمان سه کار میکند: گرانولها را جلو میراند، با اصطکاک و گرمای سیلندر آنها را ذوب میکند، و مذاب را مخلوط میکند تا یکنواخت شود.
هندسه مارپیچ برای هر نوع ماده متفاوت است. مارپیچ طراحیشده برای PP با مارپیچ مناسب برای PVC فرق دارد — و استفاده از مارپیچ اشتباه، علاوه بر کیفیت پایین قطعه، به خود دستگاه هم آسیب میزند.
نازل (Nozzle):
نقطه خروج مذاب از واحد تزریق و ورود به قالب. دمای نازل باید به دقت کنترل شود — خیلی سرد باشد مسدود میشود، خیلی داغ باشد ماده تجزیه میشود.
بخش دوم: واحد گیره (Clamping Unit)
این بخش قالب را نگه میدارد و در هنگام تزریق، از باز شدن آن جلوگیری میکند.
نیروی گیره باید از فشار تزریق بیشتر باشد. اگر نباشد، قالب کمی باز میشود و پلاستیک مذاب از درز بیرون میزند — به این پدیده «فلش» (Flash) میگویند. فلش نه فقط ظاهر قطعه را خراب میکند، بلکه قالب را هم آسیب میزند.
نیروی گیره با «تن» اندازهگیری میشود و معمولاً از ۵۰ تا چند هزار تن متغیر است. انتخاب این عدد برای هر پروژه، یک محاسبه مهندسی است — نه حدس.
بخش سوم: سیستم کنترل (Control System)
این بخش مغز دستگاه است. دستگاههای مدرن از کنترلرهای PLC با رابط لمسی استفاده میکنند که صدها پارامتر را به طور همزمان مانیتور و تنظیم میکنند.
مهمترین پارامترهایی که از طریق این سیستم تنظیم میشوند:
- دمای هر ناحیه سیلندر (معمولاً ۳ تا ۵ ناحیه مجزا)
- فشار و سرعت تزریق (در مراحل مختلف سیکل)
- زمان نگهداشتن فشار (Holding Time)
- دمای قالب
- سرعت و زمان چرخش مارپیچ
سیکل تولید — آنچه در هر ۱۰ تا ۶۰ ثانیه اتفاق میافتد
یک سیکل کامل تولید شامل این مراحل است:
۱. بستن قالب:
نیمه متحرک قالب با نیروی گیره به نیمه ثابت فشار میآورد. این کار باید کامل و یکنواخت باشد — هر انحرافی در این مرحله مستقیماً روی کیفیت قطعه تاثیر میگذارد.
۲. تزریق:
مارپیچ مثل پیستون به جلو حرکت میکند و مذاب را با فشار بالا (معمولاً ۵۰۰ تا ۲۰۰۰ بار) داخل قالب میراند. سرعت تزریق در این مرحله بسیار مهم است — خیلی سریع باشد ممکن است ماده بسوزد یا هوا محبوس شود، خیلی کند باشد ممکن است ماده قبل از پر شدن قالب سرد شود.
۳. فشار نگهداری (Holding/Packing Pressure):
بعد از پر شدن قالب، فشار کمتری برای مدت کوتاهی حفظ میشود تا مواد اضافه جبران انقباض سرمایش را بکنند. این مرحله روی ابعاد نهایی قطعه تاثیر مستقیم دارد.
۴. خنککاری:
قالب از طریق کانالهای آبگرد داخلی خنک میشود. این معمولاً طولانیترین بخش سیکل است — گاهی ۶۰ تا ۷۰ درصد کل زمان سیکل را میگیرد. سیستم خنککاری اگر بد طراحی شده باشد، قطعه کج میشود یا warpage میگیرد.
۵. بازشدن قالب و خروج قطعه:
قالب باز میشود و پینهای اجکتور قطعه را بیرون میزنند. در این مرحله، زاویه خروج (Draft Angle) قطعه بسیار مهم است — بدون زاویه کافی، قطعه به قالب میچسبد.
۶. آمادهسازی برای سیکل بعدی:
همزمان با خروج قطعه، مارپیچ شروع به جمعآوری مواد برای سیکل بعدی میکند.
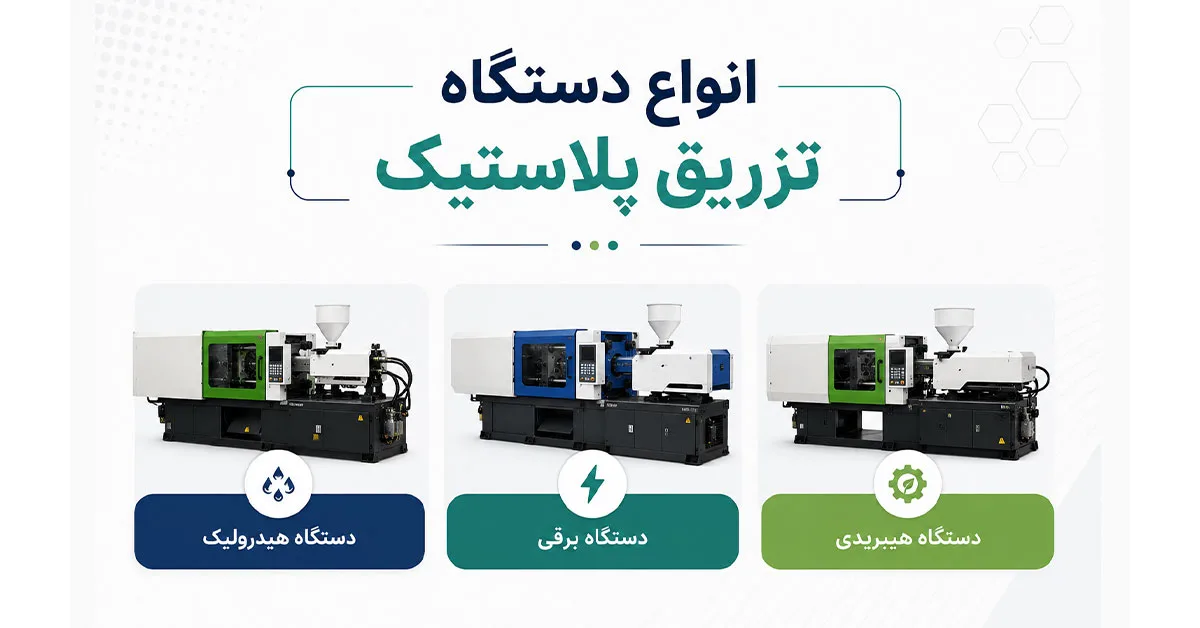
انواع دستگاه تزریق پلاستیک — کدام برای چه کاری؟
دستگاه هیدرولیک (Hydraulic)
قدیمیترین و رایجترین نوع. نیروی حرکت از سیستم هیدرولیک تامین میشود.
مزیت: نیروی گیره بالا در ابعاد نسبتاً کوچکتر، هزینه اولیه پایینتر
محدودیت: مصرف انرژی بالاتر، دقت کمتر در تکرارپذیری، نیاز به نگهداری سیستم هیدرولیک
مناسب برای: قطعات بزرگ، تیراژ متوسط، کارخانههایی که هزینه اولیه برایشان مهمتر است.
دستگاه الکتریکی تمامبرقی (All-Electric)
جدیدترین نسل دستگاههای تزریق. همه حرکات با سروموتورهای دقیق انجام میشود.
مزیت: دقت بسیار بالا، مصرف انرژی ۳۰ تا ۶۰ درصد کمتر، تکرارپذیری عالی، بدون روغن هیدرولیک (مناسب محیطهای تمیز و پزشکی)
محدودیت: هزینه اولیه بالاتر، محدودیت در تناژ گیره بسیار بالا
مناسب برای: قطعات دقیق، صنایع پزشکی و الکترونیک، تولید با تیراژ بسیار بالا.
دستگاه هیبریدی (Hybrid)
ترکیبی از سیستم هیدرولیک و الکتریکی. واحد تزریق الکتریکی است (دقت بالا) اما واحد گیره هیدرولیک (نیروی بالا).
مزیت: تعادل خوب بین قیمت، دقت و نیرو
محدودیت: پیچیدگی بیشتر در نگهداری
مناسب برای: اکثر کاربردهای صنعتی متوسط تا بزرگ.
دستگاه تزریق پلاستیک عمودی (Vertical)
در این نوع، واحد تزریق عمودی است و قالب از بالا باز و بسته میشود.
مزیت: مناسب برای قطعاتی که باید Insert داخل آنها قرار گیرد (Insert Molding)، فضای کمتر
محدودیت: سرعت تولید کمتر، تناژ معمولاً محدودتر
پارامترهای بحرانی که باید درکشان کنید
این بخش چیزی است که در هیچ مقاله معمولی پیدا نمیکنید — اما اگر میخواهید واقعاً این دستگاه را بشناسید، باید بدانید.
دمای ذوب در برابر دمای نگهداری قالب
این دو پارامتر اغلب با هم اشتباه گرفته میشوند. دمای ذوب (Melt Temperature) دمای ماده مذاب است — معمولاً بین ۱۸۰ تا ۳۵۰ درجه سانتیگراد بسته به ماده. دمای قالب (Mold Temperature) دمای سطح قالب است — معمولاً بین ۲۰ تا ۱۴۰ درجه.
این دو پارامتر با هم کیفیت سطح، انقباض و خواص مکانیکی قطعه را تعیین میکنند. دمای قالب بالاتر معمولاً سطح بهتری میدهد اما چرخه طولانیتر.
فشار تزریق در برابر فشار نگهداری
فشار تزریق (Injection Pressure) برای پر کردن قالب است — معمولاً ۸۰ تا ۱۰۰ درصد ظرفیت دستگاه. فشار نگهداری (Holding Pressure) برای جبران انقباض است — معمولاً ۵۰ تا ۸۰ درصد فشار تزریق.
اگر فشار نگهداری خیلی پایین باشد، قطعه فرو میرود (Sink Mark). اگر خیلی بالا باشد، قطعه تنش داخلی بالا خواهد داشت و احتمال ترکخوردگی بعدی افزایش مییابد.
نقطه تبدیل (Switchover Point)
یک پارامتر که کمتر دربارهاش صحبت میشود. این نقطه جایی است که دستگاه از فاز تزریق (کنترل سرعت) به فاز نگهداری (کنترل فشار) تبدیل میشود. معمولاً وقتی قالب ۹۵ تا ۹۸ درصد پر شده.
اگر این نقطه زود باشد، قطعه کوتاه میشود (Short Shot). اگر دیر باشد، فشار بیش از حد ایجاد میشود و ممکن است قالب آسیب ببیند.
نکات مگو یا اشتباهات پرهزینه
اشتباه اول: خشک نکردن مواد اولیه
بسیاری از معیوبترین قطعات تزریق پلاستیک از یک مشکل ساده شروع میشوند: رطوبت در مواد. PA، PC، PET، PBT و بسیاری از پلیمرهای مهندسی دیگر باید قبل از استفاده خشک شوند — گاهی تا ۴ ساعت در دمای ۸۰ تا ۱۲۰ درجه.
علائم رطوبت در قطعه: سطح حبابدار، خطوط نقرهای (Splay)، کاهش استحکام مکانیکی. اگر این علائم را دیدید، اول رطوبت را بررسی کنید — نه دما یا فشار.
اشتباه دوم: تنظیم سرعت تزریق یکسان برای همه مواد
هر پلیمر یک رفتار جریانی متفاوت دارد که با عدد MFI (Melt Flow Index) مشخص میشود. ماده با MFI بالا راحتتر جاری میشود و نیاز به سرعت کمتر دارد. اگر با سرعت بالا تزریق شود، ماده میسوزد یا مشکل Jetting ایجاد میشود.
اشتباه سوم: نادیده گرفتن سایش مارپیچ
مارپیچ یک قطعه سایشپذیر است — به خصوص اگر با مواد دارای فیلر (مثل GF یا معدنی) کار کنید. مارپیچ ساییدهشده نمیتواند فشار تزریق ثابتی ایجاد کند و تکرارپذیری سیکل افت میکند. اکثر کارخانهها این را دیر متوجه میشوند — وقتی که تلرانس قطعات شروع به دریفت کرده.
راه تشخیص: اگر برای رسیدن به همان کیفیت قبل باید فشار تزریق را مدام بیشتر کنید، احتمالاً مارپیچ در حال ساییده شدن است.
اشتباه چهارم: تنظیم زمان سیکل بدون توجه به خنککاری
بعضی اپراتورها برای افزایش سرعت تولید، زمان خنککاری را کم میکنند. این کار در کوتاهمدت تولید را بالا میبرد — اما قطعاتی که هنوز کاملاً سرد نشدهاند وقتی از قالب خارج میشوند، deform میشوند. این deformation گاهی بلافاصله دیده نمیشود — بلکه ساعاتی بعد، وقتی قطعه کامل سرد شد، کج شدن (warpage) ظاهر میشود.
شتباه پنجم: خرید دستگاه بر اساس قیمت، نه بر اساس نیاز
دستگاههای چینی کمقیمت برای بعضی کاربردها کاملاً مناسب هستند. اما اگر به دقت بالا، تکرارپذیری فرایند یا تناژ واقعی نیاز دارید، یک دستگاه ارزان میتواند در بلندمدت چندین برابر قیمتش ضرر بزند.
سوالات کلیدی قبل از خرید:
- تکرارپذیری تزریق (Shot-to-Shot Repeatability) چقدر است؟
- آیا قطعات یدکی در ایران موجود است؟
- پشتیبانی فنی چگونه است؟
- آیا کارخانههای مرجع داخلی که از این دستگاه استفاده میکنند وجود دارد؟
سوالات متداول
دستگاه تزریق پلاستیک چه مقدار برق مصرف میکند؟
بستگی به نوع و اندازه دستگاه دارد. یک دستگاه هیدرولیک ۱۵۰ تنی معمولاً ۱۵ تا ۲۵ کیلووات مصرف میکند، در حالی که معادل تمامبرقی آن ۸ تا ۱۵ کیلووات مصرف میکند. در تیراژهای بالا، این تفاوت در هزینه انرژی بسیار قابل توجه است.
حداقل تیراژ برای توجیه اقتصادی دستگاه تزریق پلاستیک چقدر است؟
اگر دستگاه میخرید، باید ظرفیت آن را پر کنید — بهتر است بیش از ۷۰ درصد ظرفیت در طول سال استفاده شود تا توجیه داشته باشد. اگر تیراژتان ثابت نیست، بهتر است از کارخانههای تولیدی با ظرفیت آزاد استفاده کنید تا خودتان سرمایهگذاری کنید.
آیا میتوان با یک دستگاه انواع مختلف پلاستیک تولید کرد؟
بله، اما با محدودیت. تعویض ماده اولیه، به خصوص از رنگ تیره به روشن یا از ماده با دمای پایین به ماده با دمای بالا، نیاز به پاکسازی (Purging) سیلندر دارد. بعضی تعویضهای مواد، مانند تعویض PVC با سایر مواد، میتواند به سیلندر آسیب بزند.
چه عمری برای یک دستگاه تزریق پلاستیک انتظار داشته باشیم؟
با نگهداری درست، یک دستگاه با کیفیت میتواند ۱۵ تا ۲۵ سال عمر کند. اما سیستم کنترل، مارپیچ و بعضی قطعات هیدرولیکی ممکن است زودتر نیاز به تعویض داشته باشند. برنامه نگهداری پیشگیرانه (PM) تفاوت بین ۱۰ سال و ۲۰ سال عمر دستگاه را میسازد.
تفاوت اصلی دستگاه ۵۰ تنی و ۵۰۰ تنی در عمل چیست؟
تناژ به نیروی گیره اشاره دارد — نه اندازه قطعه. یک دستگاه ۵۰۰ تنی میتواند قالبهای بزرگتر با مساحت تزریق بیشتر را استفاده کند. اما اگر قطعه کوچک اما دقیق باشد، گاهی دستگاه کوچکتر نتیجه بهتری میدهد چون کنترل فرایند آسانتر است.
چطور بفهمم دستگاه تزریق پلاستیکم مشکل دارد؟
علائم هشدار اولیه عبارتند از: تغییر در وزن قطعات (اگر وزنگیری میکنید)، نیاز به افزایش تدریجی فشار برای نتیجه یکسان، زمان سیکل متغیر، و ظاهر نامنظم سطح قطعات. هر کدام از اینها میتواند به یک مشکل متفاوت اشاره کند — از سایش مارپیچ تا مشکل در سیستم هیدرولیک یا کنترلر.
جمعبندی عملی — قدم بعدی شما چیست؟
دستگاه تزریق پلاستیک پیچیدهتر از آن چیزی است که در نگاه اول به نظر میرسد — اما با درک درست، یکی از قابلاعتمادترین و اقتصادیترین روشهای تولید قطعات پلاستیکی در تیراژ بالاست.
اگر میخواهید با این دستگاه کار کنید:
اول پارامترهای مادهای که با آن کار میکنید را بشناسید — Data Sheet را بخوانید، دمای پردازش، فشار توصیهشده و نیاز به خشککردن را یادداشت کنید. بدون این، هر تنظیمی حدس است.
اگر میخواهید دستگاه بخرید:
قبل از هر چیز، مشخصات قطعاتی که میخواهید تولید کنید را به دقت بنویسید. بزرگترین قطعه، سختترین ماده، و بالاترین تیراژ را در نظر بگیرید. بر اساس این سه عدد، تناژ و نوع دستگاه را انتخاب کنید — نه بر اساس قیمت.
اگر دنبال کارخانه تزریق هستید:
بدانید که کارخانهای که دستگاههای مناسب دارد ولی اپراتور بیتجربه، نتیجه بدتری نسبت به کارخانهای با دستگاه قدیمیتر اما اپراتور متخصص میدهد. ماشینآلات را بپرسید، اما از تجربه اپراتورها و سابقه قطعات مشابه هم غافل نشوید.
اگر به دنبال تولید صنعتی با همین فرآیند هستید، خدمات تزریق پلاستیک صنعتی ما را ببینید.