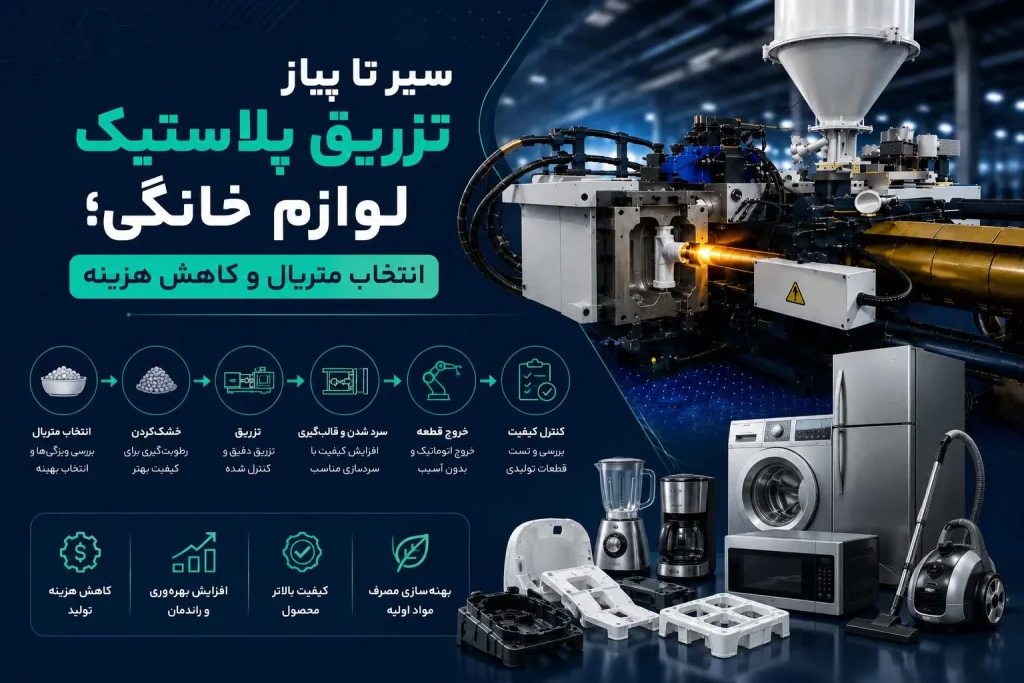
تولید یک قطعه پلاستیکی برای لوازم خانگی، فقط پر کردن یک قالب با مواد مذاب نیست. تصور کنید قطعهای مثل پنل جلویی یک ماشین لباسشویی یا دسته یک جارو برقی پس از چند ماه استفاده دچار ترک شود، رنگش تغییر کند یا در خط مونتاژ به دلیل تابدیدگی (Warping) جا نرود؛ این یعنی نابودی برند شما در بازار بیرحم لوازم خانگی.
سر تیتر مطالب
واقعیت این است که قطعات پلاستیکی در این صنعت، همزمان تحت فشار سه عامل هستند: زیبایی بصری فوقالعاده (بدون کوچکترین خط و خراش)، مقاومت مکانیکی و حرارتی بالا، و هزینه تمامشده رقابتی. جمع کردن این سه فاکتور کنار هم، همان جایی است که دانش مهندسی تزریق پلاستیک وارد میدان میشود.
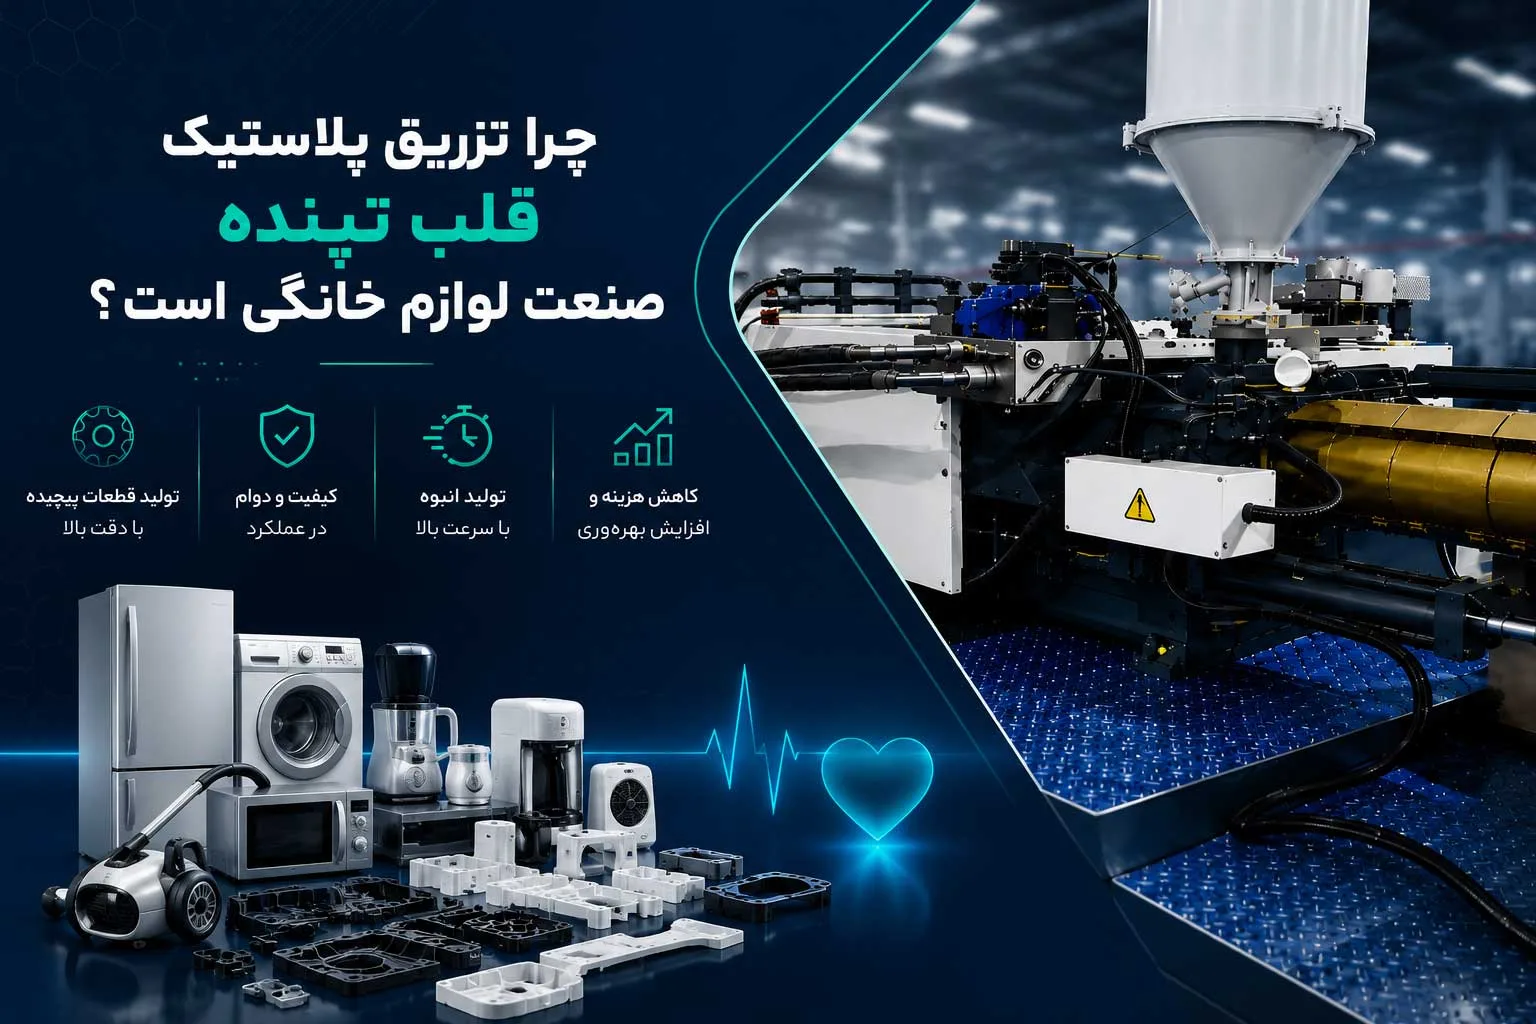
چرا تزریق پلاستیک قلب تپنده صنعت لوازم خانگی است؟
اگر نگاهی به درون یک خانه بیندازید، از بدنه یخچال و ماشین ظرفشویی گرفته تا چرخدندههای کوچک چرخگوشت، همگی وابسته به فناوری تزریق پلاستیک هستند. علت این سهم بالا در چند ویژگی کلیدی نهفته است:
- آزادی کامل در طراحی هندسی: تولید قطعات پیچیده با انحناها و زوایای خاص که با فلزات غیرممکن یا بسیار پرهزینه است.
- کیفیت سطح بینظیر (Surface Finish): امکان دستیابی به سطوح کاملاً شفاف، مات، هایگلاس (High-Gloss) یا حتی با بافتهای چرم و سمبادهای مستقیماً از داخل قالب.
- کاهش وزن و مونتاژ سریع: ادغام چند قطعه مجزا در یک قطعه یکپارچه (از طریق طراحی خارها و اتصلات مکانیکی)، سرعت مونتاژ محصول نهایی را چند برابر میکند.
تزریق پلاستیک چرا اول انتخاب صنعت لوازم خانگی است؟
وقتی مهندسان طراحی محصول میخواهند یک قطعه با شکل پیچیده، تیراژ بالا و هزینه واحد پایین بسازند، تزریق پلاستیک تقریباً همیشه اول صف است — و دلیلش صرفاً ارزان بودن نیست.
تکرارپذیری که رقیب ندارد
یک قالب خوب میتواند بین ۵۰۰ هزار تا یک میلیون تیراژ بدون افت کیفیت محسوس بزند. در صنعتی که قطعاتش باید میلیونها بار در خطوط مونتاژ جور شوند، این تکرارپذیری حرف اول را میزند.
آزادی طراحی که فلزکاری نمیدهد
پلاستیک تزریقی به طراح اجازه میدهد کانالهای هوا، گوشههای گرد، ریبهای داخلی و حتی قطعات درونی را در یک شات واحد تولید کند. همان چیزی که در فلز به چندین عملیات و جوشکاری نیاز دارد.
وزن کم با استحکام کافی
در لوازم خانگی، وزن محصول نهایی مستقیماً روی هزینه حمل، مصرف برق موتور و تجربه کاربر تأثیر میگذارد. پلیمرهای مهندسی امروزی نسبت استحکام به وزنی دارند که در بسیاری از کاربردها از آلومینیوم هم جلوتر هستند.

نقشه راه متریالشناسی: کدام پلاستیک برای کدام قطعه مناسب است؟
یکی از بزرگترین اشتباهات تولیدکنندگان، انتخاب نامناسب گرید پلیمری است. هر قطعه در لوازم خانگی نیازمندیهای مکانیکی و حرارتی خاص خود را دارد:
| نام پلیمر | ویژگیهای بارز | کاربرد در لوازم خانگی |
|---|---|---|
| ABS (آکریلونیتریل بوتادین استایرن) | ضربهپذیری بالا، سطح براق، ابعاد پایدار، رنگپذیری عالی | بدنه جاروبرقی، پنل جلویی لباسشویی، بدنه قهوهساز، قطعات داخلی یخچال |
| PP (پلیپروپیلن) | مقاومت شیمیایی بالا، انعطافپذیری، قیمت اقتصادی، مقاومت در برابر آب جوش | دیگ ماشین لباسشویی، قفسهها و سبد ظرفشویی، قطعات داخلی آبمیوهگیری |
| PC (پلیکربنات) | شفافیت مثل شیشه، مقاومت بسیار بالا در برابر ضربه و حرارت | پارچ مخلوطکن، دربهای شفاف فر و ماکروویو، مخزن آب اتو |
| PA (پلیآمید / نایلون) | مقاومت سایشی بالا، تحمل گشتاور و اصطکاک | چرخدندهها، کوپلینگها و قطعات متحرک داخلی موتورها |
| SAN / PS (استایرنها) | صلبیت بالا، شفافیت خوب، قیمت مناسب | کشوهای میوه یخچال، بدنه ترازو |
تجربه کارگاهی: اگر قطعه شما در معرض شوک حرارتی یا مواد شوینده قوی است (مثل قطعات داخل ظرفشویی)، هرگز به سراغ ABS معمولی نروید. حتماً از PP پرشده با تالک (Talc-filled PP) استفاده کنید تا هم ضریب انقباض (Shrinkage) قطعه کم شود و هم تابدیدگی در اثر حرارت رخ ندهد.
چالشهای مهندسی در تولید قطعات پلاستیکی لوازم خانگی
تولید قطعات لوازم خانگی اصول فنی متفاوتی نسبت به قطعات عمومی یا پلاستیکهای یکبارمصرف دارد. در ادامه سه چالش اصلی و راهکار آنها را بررسی میکنیم:
۱. قطعات بزرگ و چالش تابدیدگی (Warping)
قطعاتی مانند دیوارههای داخلی یخچال یا سینیهای بزرگ، به دلیل ابعاد زیاد هنگام سرد شدن در قالب دچار پیچیدگی و تابدیدگی میشوند.
- راهکار: تنظیم دقیق دمای قالب (Mold Temperature) و استفاده از سیستم خنککاری متوازن (Conformal Cooling). همچنین رعایت ضخامت دیواره یکنواخت در تمام قطعه.
۲. سطوح هایگلاس و حساسیت به خط جوش (Weld Line)
در قطعاتی مانند پنلهای لمسی یا بدنه جلویی ماشین لباسشویی، وجود خط جوش (محل برخورد دو جبهه مذاب پلاستیک) ظاهر محصول را زشت و ضعیف میکند.
- راهکار: تغییر محل اسپرو یا تزریق (Gate Location)، افزایش سرعت و فشار تزریق و استفاده از تکنولوژی تزریق با دمای متغیر (RHCM).
۳. لرزش و خستگی مکانیکی
قطعاتی که در مجاورت موتور قرار دارند (مثل بدنه کولر، لباسشویی و همزن) تحت لرزشهای مداوم قرار دارند.
- راهکار: افزودن ریبها (ضلعهای تقویتکننده یا Ribs) با رعایت اصول هندسی تا قطعه بدون افزایش بیمورد ضخامت، مستحکم شود.
نکات مگو و اشتباهات پرهزینه در تزریق پلاستیک لوازم خانگی
این بخش حاصل سالها تجربه عملی در کارگاهها و خطوط تولید تزریق پلاستیک است که معمولاً در هیچ کتابی نوشته نمیشود:
۱. قانون ۶۰ درصد در طراحی ریبها را فراموش نکنید!
برای تقویت قطعه، ضخامت ریب (ضلع تقویتکننده) نباید بیشتر از ۶۰٪ ضخامت دیواره اصلی باشد. اگر این نسبت را رعایت نکنید، روی سطح بیرونی قطعه (که جلوی چشم مشتری است) اثر فرورفتگی یا مکش (Sink Mark) ایجاد میشود که با هیچ فشاری در تزریق اصلاح نخواهد شد.
۲. رطوبتگیری ناکافی؛ دشمن اصلی قطعات مهندسی
موادی مثل PC، PA و حتی ABS بهشدت رطوبتگیر (Hygroscopic) هستند. اگر این مواد قبل از ورود به سیلندر تزریق با گازگیرهای دهانهای (Dehumidifying Dryers) بهدرستی خشک نشوند، روی قطعه نهایی خطوط نقرهای (Splay Marks) ایجاد شده و مقاومت ضربهپذیری قطعه تا ۵۰٪ کاهش مییابد.
۳. خنککاری ناهمگون و افزایش زمان چرخه (Cycle Time)
بیش از ۷۰ درصد از زمان یک چرخه تزریق پلاستیک مربوط به خنککاری قطعه است. اگر کانالهای آب قالب بهدرستی طراحی نشده باشند، مجبورید قطعه را زمان بیشتری در قالب نگه دارید. این یعنی کاهش راندمان تولید و افزایش مستقیم قیمت تمامشده قطعه.
سوالات متداول (FAQ)
آیا تزریق پلاستیک برای تیراژ پایین هم مقرونبهصرفه است؟
معمولاً نه. هزینه ساخت قالب بین ۵۰ میلیون تا چند صد میلیون تومان است. اگر تیراژ شما زیر ۵۰۰۰ قطعه باشد، روشهایی مثل وکیومفرمینگ یا چاپ سهبعدی اقتصادیتر هستند. تزریق پلاستیک از جایی به بالا جواب میدهد که هزینه ثابت قالب روی تعداد زیادی قطعه تقسیم شود.
چه پلیمری برای قطعات داخل ماشین لباسشویی مناسبتر است؟
PP (پلیپروپیلن) گزینه رایج است چون در برابر مواد شوینده، رطوبت و دماهای بالا مقاوم است. برای قطعاتی که بار مکانیکی بیشتری دارند (مثل پروانه پمپ)، PA66 (نایلون ۶۶) گزینه بهتری است.
چقدر طول میکشد تا قالب تزریق پلاستیک آماده شود؟
بسته به پیچیدگی قالب، بین ۳ تا ۱۲ هفته. یک قالب تکحفره ساده ممکن است ۳ هفته طول بکشد، اما یک قالب چندحفره با هستههای متحرک میتواند ۳ ماه وقت ببرد. شبیهسازی قبل از ساخت این زمان را بهطور مؤثری کاهش میدهد.
آیا میتوان بعد از ساخت قالب، طراحی قطعه را تغییر داد؟
تغییرات جزئی (مثل برداشتن ماده از قالب) ممکن است، اما اضافه کردن ماده به قالب (یعنی برش فولاد) بسیار گران است و گاهی غیرممکن. به همین دلیل طراحی دقیق و شبیهسازی قبل از ساخت قالب حیاتی است.
تفاوت قالب گرمکانال (Hot Runner) و سردکانال (Cold Runner) چیست؟
در سیستم سردکانال، پلاستیک در کانالهای تغذیه هم سرد میشود و دور میریزد (یا آسیاب میشود). در گرمکانال، مذاب همیشه گرم نگه داشته میشود و ضایعات صفر است. هزینه اولیه گرمکانال بالاتر است، اما در تیراژهای بالا صرفه اقتصادی دارد و کیفیت سطح بهتری میدهد.
آیا پلاستیک بازیافتی برای لوازم خانگی مناسب است؟
برای قطعات داخلی و غیرظاهری میتواند گزینه مناسبی باشد، اما باید با احتیاط انتخاب شود. پلاستیک بازیافتی خواص مکانیکی کمتر قابل پیشبینی دارد و ممکن است ناخالصی داشته باشد. برندهایی که ادعای استفاده از ۱۰۰٪ مواد بازیافتی در قطعات سازهای دارند، معمولاً آزمونهای دقیقتری انجام میدهند.
جمعبندی عملی: قدم بعدی شما چیست؟
تزریق پلاستیک در صنعت لوازم خانگی نه یک فرایند ساده است، نه یک جعبه سیاه که فقط به سازنده قالب بسپارید. هر تصمیمی که امروز در طراحی قطعه، انتخاب ماده و طراحی قالب میگیرید، سالها در عملکرد محصول و اعتبار برند شما تأثیر میگذارد.
اگر در مرحله طراحی محصول هستید: قبل از هر چیز با یک مهندس متالورژی یا پلیمر مشورت کنید تا ماده اولیه مناسب را بر اساس شرایط واقعی کاربرد (نه فقط دادهشیت) انتخاب کنید.
اگر آماده ساخت قالب هستید: روی شبیهسازی جریان (Mold Flow) سرمایهگذاری کنید. هزینه این شبیهسازی، کسری از هزینه اصلاح یک قالب اشتباه است.
اگر در حال تولید هستید و با مشکل کیفی روبرو شدید: اول ماده را بررسی کنید، بعد قالب، بعد پارامترهای ماشین — به همین ترتیب. ۷۰٪ مشکلات کیفی به ماده یا طراحی قالب برمیگردد، نه به ماشین.
تیم ما آماده است تا در هر مرحله از این مسیر کنارتان باشد — از مشاوره انتخاب ماده تا نظارت بر ساخت قالب و تنظیم خط تولید.