تصور کنید ماهها زمان و صدها میلیون تومان صرف طراحی قطعه و ساخت قالب تزریق کردهاید، اما در اولین پارت تولید، قطعهها تاب برمیدارند، دچار مکش (Sink Mark) میشوند یا سطح آنها مات و پر از خط و نشان میشود. در ۹۰ درصد مواقع، ایراد از قالبساز یا دستگاه تزریق نیست؛ مشکل از انتخاب اشتباه «پلیمر تزریقی» است.
انتخاب پلیمر فقط خرید یک ماده اولیه نیست؛ بلکه تعیینکننده مستقیم زمان خنککاری (Cooling Time)، فشار تزریق، طول عمر قالب و در نهایت سود یا زیان پروژه شما است. متاسفانه دیتاشیتهای تئوری کاغذ را میپذیرند اما دستگاه تزریق، واقعیت تزریق را دیکته میکند!
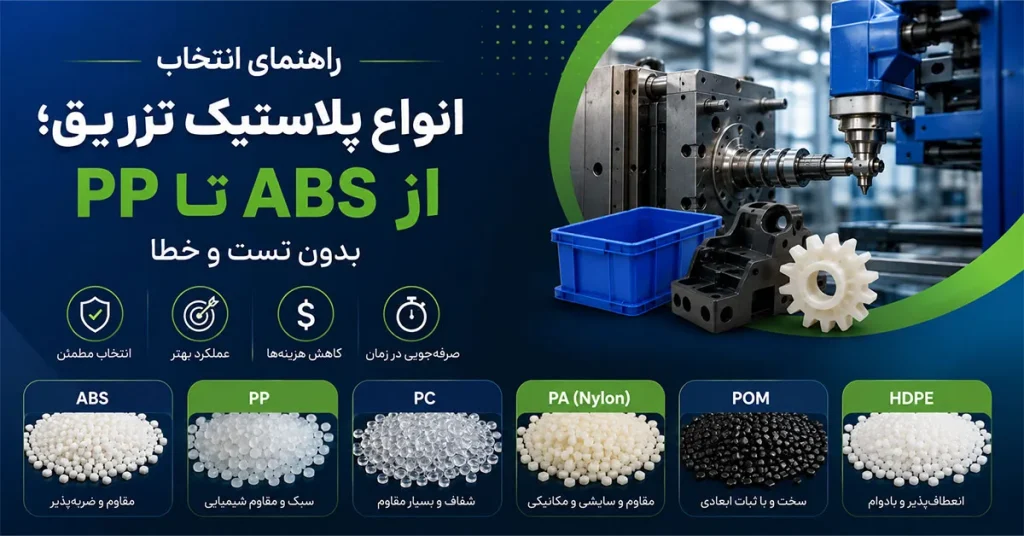
در این راهنمای کاملاً کاربردی، پرکاربردترین پلیمرهای تزریق پلاستیک شامل ABS، PP، PE و PVC را از دیدگاه عملیات واقعی تزریق بررسی میکنیم تا بتوانید بدون تست و خطاهای پرهزینه، دقیقترین گرید را برای محصول خود انتخاب کنید.
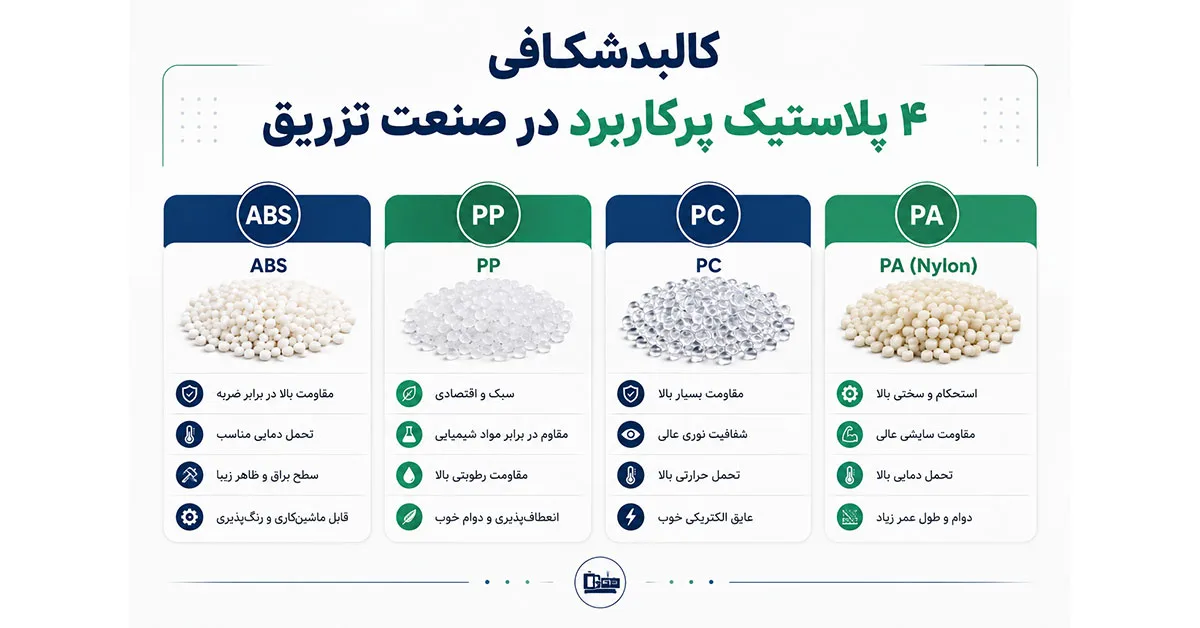
کالبدشکافی ۴ پلاستیک پرکاربرد در صنعت تزریق
۱. ABS (آکریلونیتریل بوتادین استیرن)؛ پادشاه قطعات مهندسی و شکیل
اگر قطعه شما نیاز به ظاهری زیبا، مقاومت به ضربه بالا و قابلیت آبکاری یا رنگپذیری دارد، ABS اولین گزینه است. ABS یک ترموپلاستیک آمورف (بدون شکل کریستالی مشخص) است.
- رفتار در دستگاه تزریق: روانروی (MFI) متوسطی دارد. به دلیل آمورف بودن، انقباض (Shrinkage) بسیار پایینی (حدود ۰.۴ تا ۰.۷ درصد) دارد که باعث میشود قطعه نهایی ابعاد فوقالعاده دقیقی داشته باشد.
- چالش کارگاهی: ABS به شدت رطوبتگیر (Hygroscopic) است. اگر قبل از تزریق حداقل ۲ تا ۴ ساعت در دمای ۸۰ درجه سانتیگراد گازگیری (دایر) نشود، روی قطعه خطوط نقرهای (Silver Marks) ایجاد شده و مقاومت مکانیکی آن به شدت افت میکند.
- کاربرد رایج: قاب لوازم خانگی، قطعات داشبورد خودرو، قطعات الکترونیکی، اسباببازیهای مقاوم (مانند لگو).
۲. PP (پلیپروپیلن)؛ غول اقتصادی و انعطافپذیر صنعت تزریق
پلیپروپیلن محبوبترین و پرمصرفترین پلیمر در صنعت تزریق پلاستیک است. PP یک ترموپلاستیک نیمهکریستالی است که قیمت مناسب را با مقاومت شیمیایی بالا ترکیب میکند.
- رفتار در دستگاه تزریق: شاخص جریان مذاب (MFI) بسیار متنوعی دارد (از MFI 2 تا MFI 60). این یعنی تزریق قطعات بسیار باریک یا قالبهای چندکوپ با PP بسیار آسان است. اما به دلیل کریستالی بودن، انقباض بالا (۱.۵ تا ۲.۵ درصد) دارد.
- چالش کارگاهی: انقباض بالا باعث میشود قطعه در صورت عدم تنظیم دقیق فشار نگهدارنده (Holding Pressure)، به سرعت دچار مکش (Sink Mark) یا تابیدگی (Warpage) شود.
- کاربرد رایج: ظروف بستهبندی، صندلیهای پلاستیکی، قطعات داخلی خودرو، درب بطری و لوازم آشپزخانه.
۳. PE (پلیاتیلن)؛ نرم، سرسخت و مقاوم در برابر ضربه
پلیاتیلن عمدتاً در دو گرید سنگین (HDPE) و سبک (LDPE) در صنعت تزریق استفاده میشود. این ماده نیز رفتاری نیمهکریستالی دارد و مقاومت فوقالعادهای در برابر مواد شیمیایی و ضربه در دماهای پایین نشان میدهد.
- رفتار در دستگاه تزریق: HDPE قطعات سفتی ارائه میدهد در حالی که LDPE بسیار انعطافپذیر است. تزریق PE معمولاً پنجره فرآیندی (Process Window) بازتری نسبت به سایر مواد دارد؛ یعنی نسبت به تغییرات جزئی دما حساسیت کمتری نشان میدهد.
- چالش کارگاهی: مانند PP انقباض بالایی دارد. در قطعات تخت و بزرگ تزریق شده با HDPE، مهار تابیدگی (Warping) نیاز به طراحی سیستم خنککاری خنک و یکنواخت در قالب دارد.
- کاربرد رایج: سبدهای میوه و صنعتی، قطعات انعطافپذیر، درپوشها، اسباببازیهای نرم و قطعات صنعتی مقاوم در برابر اسید.
۴. PVC (پلیوینیل کلراید)؛ دقیق، نسوز اما حساس به دما
پلیوینیل کلراید در دو نوع سخت (UPVC) و نرم (Flexible PVC) تزریق میشود. این ماده مقاومت عالی در برابر اشتعال و مواد شیمیایی دارد.
- رفتار در دستگاه تزریق: ویسکوزیته (گرانروی) بالایی دارد و به سختی در قالب جاری میشود. تزریق آن نیازمند فشار تزریق بالا و سرعت پایین است.
- چالش کارگاهی (بسیار حیاتی): PVC پایداری حرارتی پایینی دارد. اگر دما کمی از حد مجاز بالاتر رود یا ماده به مدت طولانی داخل سیلندر بماند، تخریب شده و گاز کلر (بسیار خورنده و سمی) آزاد میکند. تزریق PVC نیازمند سیلندر و ماردون اختصاصی (ضد خوردگی) و کنترل دقیق دماست.
- کاربرد رایج: اتصالات لولهکشی، قطعات پزشکی، واشرها، زیره کفش و قطعات الکترونیکی ضد حریق.
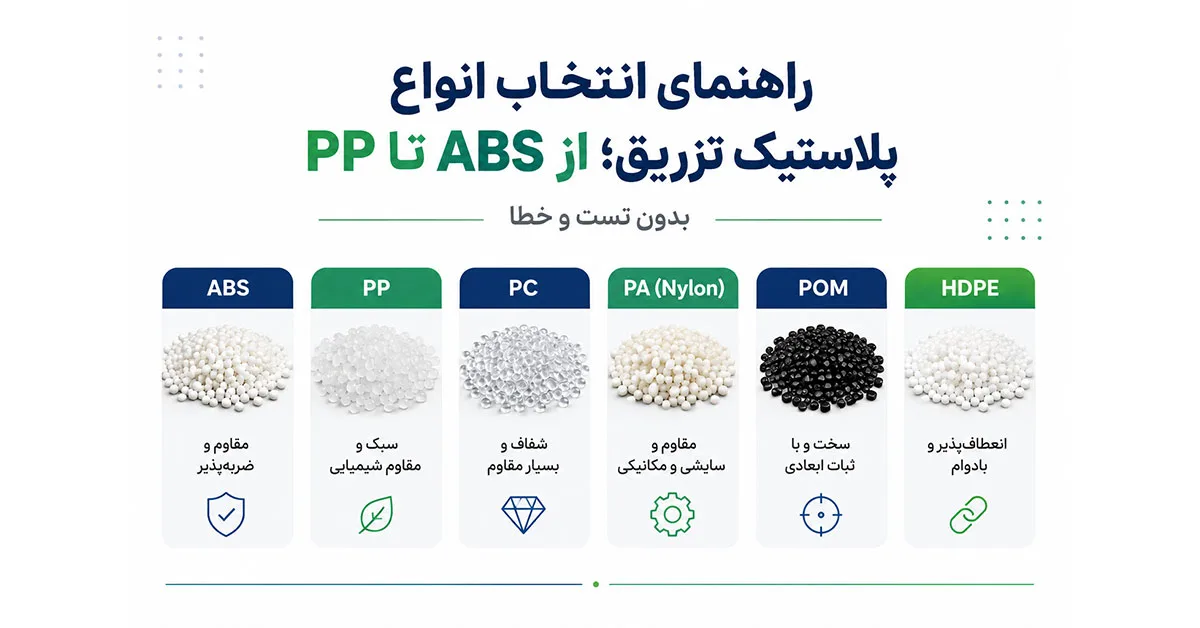
جدول مقایسه فنی و کاربردی انواع پلاستیک تزریق
برای جمعبندی دقیق رفتار این مواد در خط تولید، جدول زیر را مبنای تصمیمگیری قرار دهید:
| پارامتر / خصوصیت | ABS | PP (پلیپروپیلن) | PE (پلیاتیلن) | PVC (سخت/نرم) |
|---|---|---|---|---|
| ساختار مولوکولی | آمورف (Amorphous) | نیمهکریستالی | نیمهکریستالی | آمورف |
| درصد انقباض (Shrinkage) | کم (0.4% – 0.7%) | بالا (1.5% – 2.5%) | بالا (1.5% – 3.0%) | کم (0.2% – 0.5%) |
| ریسک تابیدگی (Warpage) | بسیار کم | بالا (در قطعات تخت) | متوسط تا بالا | کم |
| نیاز به پیشگرمایش/رطوبتگیری | الزامی (2-4 ساعت) | معمولاً نیاز ندارد | معمولاً نیاز ندارد | در شرایط خاص |
| کیفیت سطح و شفافیت | بسیار بالا (براق) | مات تا نیمهشفاف | مات | کدر تا شفاف (متغیر) |
| هزینه مواد اولیه (نسبی) | متوسط تا بالا | اقتصادی / ارزان | اقتصادی / ارزان | متوسط |
نکات مگو و اشتباهات پرهزینه در تزریق پلاستیک (تجربه کارگاهی)
اگر این ۴ اشتباه رایج را بدانید، از میلیونها تومان خسارت به قالب و مواد اولیه جلوگیری خواهید کرد:
-
طراحی قالب با درصد انقباض غلط:
بزرگترین کابوس یک تولیدکننده این است که قالب بر اساس درصد انقباض ABS (مثلاً ۰.۵٪) ساخته شود، اما بعداً تصمیم گرفته شود جهت کاهش هزینه، قطعه با PP تولید شود! نتیجه قطعهای کوچکتر از حد استاندارد، دفرمه و مونتاژنشدنی خواهد بود. -
اشتباه در درصد استفاده از مواد آسیابی (Regrind):
افزودن بیش از ۱۵ تا ۲۰ درصد مواد آسیابی به مواد نو، شاخص MFI را تغییر داده، زنجیرههای پلیمری را میشکند و قطعه نهایی را به شدت شکننده میکند. در ABS این کار باعث تغییر رنگ و ایجاد دود در سیلندر میشود. -
** نادیده گرفتن زمان خنککاری (Cooling Time) و ضخامت دیواره:**
پلیمرهایی مثل PE و PP هادی حرارتی ضعیفی هستند. اگر در طراحی قطعه، ضخامت دیواره یکنواخت نباشد، بخشهای ضخیم دیرتر خنک شده و باعث ایجاد حفرههای خالی درون قطعه (Voids) و مکش شدید در سطح بیرونی میشوند. -
عدم استفاده از ماردون مخصوص برای PVC:
تزریق PVC با ماردونهای معمولی ABS/PP باعث ساییدگی شدید ماردون و خرابی آببندی سیلندر به دلیل آزاد شدن اسید کلریدریک میشود. برای PVC حتماً باید از ماردون با روکش کروم سخت یا استیل ضد زنگ استفاده کرد.
سوالات متداول (FAQ)
۱. کدام پلاستیک برای تولید قطعات با ظاهر بسیار براق و بدون خط مناسبتر است؟
ABS بهترین گزینه است. به دلیل ساختار آمورف و سختی بالا، سطح قطعات تزریقشده با ABS کاملاً صاف، براق و آماده رنگآمیزی یا آبکاری است.
۲. چرا قطعه تولید شده با PP دچار تابیدگی (Warpage) میشود؟
PP انقباض (Shrinkage) بالایی دارد. اگر سرعت خنککاری در دو طرف قالب یکنواخت نباشد یا ضخامت دیواره قطعه ناهمگون باشد، قطعه پس از خروج از قالب تاب برمیدارد.
۳. آیا میتوان مواد ABS را بدون گازگیری (خشککن) تزریق کرد؟
خیر. ABS رطوبت محیط را جذب میکند. تزریق ABS رطوبتدار باعث ایجاد خطوط نقرهای (Silver Streaks)، حبابهای میکروسکوپی و افت شدید مقاومت ضربهپذیری قطعه میشود.
۴. ارزانترین پلاستیک برای تزریق قطعات عمومی کدام است؟
پلیپروپیلن (PP) و پلیاتیلن (PE) اقتصادیترین گزینهها هستند که چگالی پایین و فراوانی بالا در بازار دارند و هزینه هر قطعه را به شدت کاهش میدهند.
۵. آیا برای تزریق PVC به دستگاه خاصی نیاز است؟
دستگاه تزریق همان دستگاه استاندارد است، اما سیلندر، ماردون و نازل باید ضد خوردگی (Chrome Plated یا Stainless Steel) باشند و کنترلکنندههای دمای سیلندر دقت بسیار بالایی داشته باشند تا از سوختن ماده جلوگیری شود.
جمعبندی و چکلیست عملیاتی برای گام بعدی
انتخاب ماده اولیه تزریق، یک توازن هوشمندانه بین امکانات فنی قالب، خصوصیات قطعه و بودجه پروژه است. برای اینکه در اولین تزریق خود بهترین نتیجه را بگیرید، گامهای زیر را دنبال کنید:
- نقشه قطعه را بررسی کنید: اگر قطعه تلرانس ابعادی دقیقی دارد، سمت PP و PE نروید؛ ABS را انتخاب کنید.
- فشار مالی پروژه را ارزیابی کنید: اگر قطعه مصرفی است و قیمت اولویت اول است، روی گریدهای مختلف PP تمرکز کنید.
- با قالبساز مشورت کنید: قبل از ساخت قالب، ماده نهایی را مشخص کنید تا درصد انقباض (Shrinkage) دقیق ماده در ابعاد کویتههای قالب اعمال شود.
- تست MFI بگیرید: حتماً قبل از خرید عمده رزین، شاخص جریان مذاب (MFI) آن را با پیچیدگی قالب و طول مسیر جریان (Flow Length) تطابق دهید.
انتخاب صحیح متریال، نیازمند تجربه و دانش فنی است. ما در تولیدی شمس با ارائه خدمات تزریق پلاستیک تخصصی شما را در انتخاب بهترین مواد یاری میکنیم.