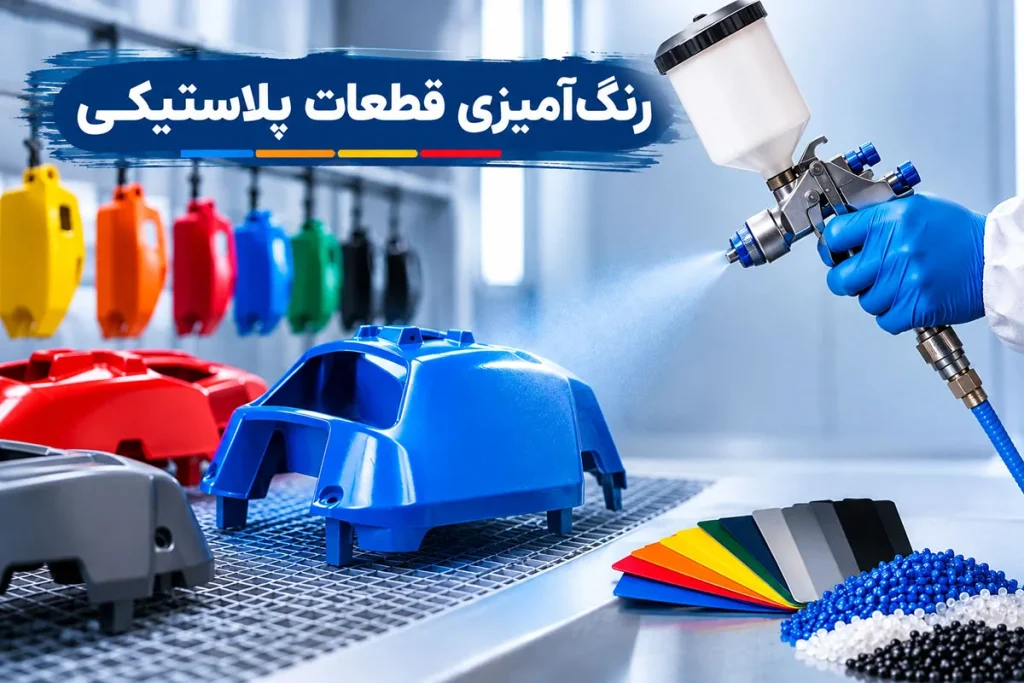
رنگ آمیزی قطعات پلاستیکی؛ چطور جلوی پوستهشدن رنگ را بگیریم؟
رنگ آمیزی قطعات پلاستیکی : اگر رنگ روی قطعه پلاستیکی بعد از چند روز پوسته میشود، با لمس دست از بین میرود یا پس از مدتی ترک میخورد، احتمالاً مشکل فقط از کیفیت رنگ نیست.
سر تیتر مطالب
جنس پلاستیک، آلودگی سطح، انتخاب پرایمر نامناسب و حتی شرایط خشکشدن میتوانند باعث شکست رنگآمیزی شوند.
برای رسیدن به یک پوشش بادوام، باید ابتدا مشخص کنید با چه نوع پلاستیکی سروکار دارید و سپس روش آمادهسازی و رنگآمیزی را متناسب با همان قطعه انتخاب کنید.
رنگآمیزی قطعات پلاستیکی در نگاه اول کار سادهای به نظر میرسد؛ کافی است رنگ مناسبی انتخاب کنید و آن را روی سطح بپاشید.
اما در عمل، ممکن است دو قطعه با ظاهر کاملاً مشابه، پس از رنگآمیزی نتایج متفاوتی داشته باشند.
دلیل این تفاوت معمولاً به ساختار پلیمر، افزودنیهای موجود در مواد اولیه و نحوه آمادهسازی سطح برمیگردد.
در این مقاله، از انتخاب رنگ و پرایمر تا روشهای رنگآمیزی دستی و صنعتی را بررسی میکنیم.
همچنین یاد میگیرید چگونه علت پوستهشدن رنگ را تشخیص دهید، چه زمانی رنگآمیزی قطعه آماده منطقیتر است و چه زمانی بهتر است از ابتدا قطعه پلاستیکی را با مواد رنگی تولید کنید.
رنگ آمیزی قطعات پلاستیکی چیست و چه زمانی انجام میشود؟
رنگآمیزی قطعات پلاستیکی فرایندی است که طی آن یک پوشش رنگی روی سطح قطعه ایجاد میشود تا ظاهر، رنگ، میزان براقیت یا بعضی از ویژگیهای عملکردی آن تغییر کند.
این فرایند در تولید و بازسازی قطعات خودرو، لوازم خانگی، تجهیزات الکترونیکی، قطعات تزئینی، تجهیزات صنعتی و بسیاری از محصولات پلاستیکی کاربرد دارد.
برای مثال، ممکن است تولیدکنندهای بخواهد بدنه یک دستگاه را از رنگ سفید به مشکی تغییر دهد، سطح یک قطعه تزریقی را براقتر کند یا قطعهای را با رنگ سازمانی برند هماهنگ سازد.
در چنین شرایطی، رنگآمیزی میتواند بدون نیاز به ساخت قالب جدید یا تغییر کامل فرایند تولید، ظاهر محصول را تغییر دهد.
البته رنگآمیزی فقط یک انتخاب ظاهری نیست. اگر قطعه در معرض سایش، نور خورشید، رطوبت، مواد شوینده یا تماس مداوم دست قرار داشته باشد، پوشش باید متناسب با این شرایط انتخاب شود.
آیا تمام قطعات پلاستیکی را میتوان رنگ کرد؟
خیر. بیشتر پلاستیکهای سخت و بسیاری از پلاستیکهای انعطافپذیر قابلیت رنگآمیزی دارند، اما میزان چسبندگی رنگ و دوام آنها یکسان نیست.
برخی مواد، مانند ABS، معمولاً پذیرش رنگ مناسبتری دارند. در مقابل، پلیپروپیلن و پلیاتیلن به دلیل انرژی سطحی پایین، به آمادهسازی تخصصیتر یا استفاده از تقویتکننده چسبندگی نیاز دارند.
علاوه بر جنس پلاستیک، وجود مواد رهاساز قالب، روانکنندهها، سیلیکون، افزودنیهای مهاجرتکننده و پوششهای قبلی نیز بر نتیجه اثر میگذارد.
بنابراین پیش از انتخاب رنگ، باید نوع ماده اولیه و وضعیت واقعی سطح قطعه مشخص شود.
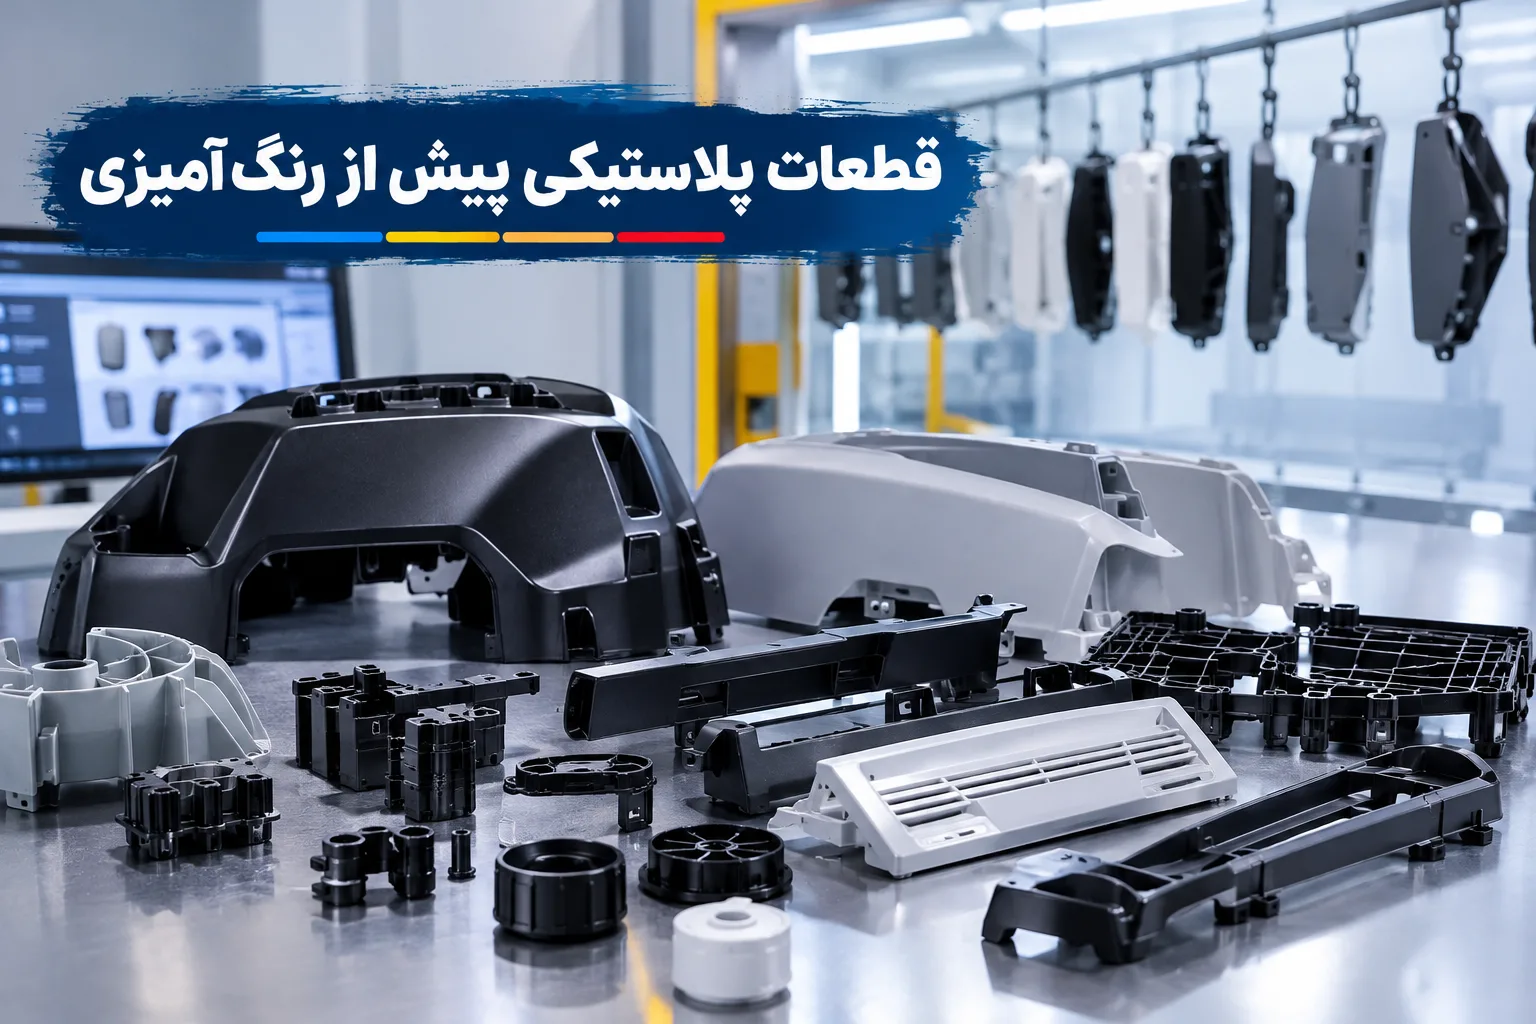
مهمترین عامل در رنگ آمیزی پلاستیک: شناخت جنس قطعه
یکی از اشتباهات رایج این است که برای همه قطعات پلاستیکی از یک نوع رنگ و پرایمر استفاده میشود. در حالی که رفتار مواد پلیمری در برابر رنگ متفاوت است و انتخاب نادرست مواد پوششی میتواند حتی با اجرای ظاهراً تمیز، به نتیجهای بیدوام منجر شود.
۱. رنگآمیزی قطعات ABS
پلاستیک ABS در قطعات لوازم خانگی، بدنه تجهیزات الکترونیکی، قطعات تزئینی و برخی اجزای خودرو کاربرد دارد.
این ماده معمولاً نسبت به پلیپروپیلن رنگپذیری بهتری دارد و در بعضی سامانههای پوششی میتوان بدون پرایمر جداگانه به چسبندگی مناسب رسید.
بااینحال، حذف پرایمر برای تمام قطعات ABS تصمیم درستی نیست. نوع رنگ، کیفیت سطح، شرایط استفاده و مشخصات فنی پوشش تعیین میکنند که آیا اجرای مستقیم رنگ کافی است یا خیر.
نکته مهم دیگر، حساسیت بعضی گریدهای ABS به حلالهاست. استفاده از حلال ناسازگار ممکن است باعث ترکهای ریز، کدرشدن یا آسیب به سطح شود؛ حتی اگر رنگ در ابتدا ظاهر مطلوبی داشته باشد.
۲. رنگ آمیزی قطعات پلیپروپیلن (PP)
پلیپروپیلن یکی از مواد پرکاربرد در تولید قطعات تزریقی، تجهیزات خانگی و قطعات خودرو است. با وجود کاربرد گسترده، رنگآمیزی آن میتواند چالشبرانگیز باشد.
سطح PP انرژی سطحی پایینی دارد و بسیاری از رنگهای معمولی بهخوبی روی آن نمیچسبند. به همین دلیل، استفاده از رنگ بهتنهایی لزوماً نتیجه قابل قبولی ایجاد نمیکند.
در این شرایط، بسته به گرید مواد و سیستم رنگ، ممکن است از پرایمر مخصوص پلاستیک یا تقویتکننده چسبندگی استفاده شود. در کاربردهای صنعتی حساس نیز روشهایی مانند پلاسما یا شعله کنترلشده میتوانند برای فعالسازی سطح بررسی شوند.
نکته تعیینکننده این است که فعالسازی سطح باید با کنترل فرایند انجام شود. شدت یا شرایط نامناسب ممکن است به تغییر ظاهر، تغییر شکل یا افت کیفیت قطعه منجر شود.
۳. رنگ آمیزی قطعات پلیاتیلن (PE)
پلیاتیلن نیز مانند پلیپروپیلن از مواد نسبتاً دشوار برای رنگآمیزی است. این ماده در برخی مخازن، ظروف، قطعات کاربردی و محصولات صنعتی استفاده میشود.
برای رنگآمیزی PE، انتخاب پوشش سازگار و آمادهسازی مناسب اهمیت زیادی دارد. گاهی لازم است از پرایمرهای اختصاصی یا فرایندهای افزایش انرژی سطحی استفاده شود.
اگر قطعه در معرض ضربه یا تغییر شکل قرار دارد، انعطافپذیری پوشش نیز باید بررسی شود؛ زیرا رنگی که پس از خشکشدن بیش از حد سخت و شکننده باشد، ممکن است با خمشدن قطعه ترک بخورد.
۴. رنگ آمیزی پلیکربنات (PC)
پلیکربنات در قطعاتی کاربرد دارد که شفافیت یا مقاومت ضربهای اهمیت دارد. در این مواد، سازگاری شیمیایی رنگ و حلال اهمیت ویژهای پیدا میکند.
بعضی حلالها میتوانند باعث ایجاد ترکهای تنشی یا کدرشدن پلیکربنات شوند. بنابراین بهتر است از پوششهایی استفاده شود که برای این زیرلایه تأیید شدهاند و پیش از تولید انبوه، نمونه آزمایشی بررسی شود.
۵. رنگآمیزی PVC و پلیآمید (PA)
در قطعات PVC، وجود نرمکنندهها و احتمال مهاجرت آنها میتواند بر چسبندگی یا ظاهر پوشش اثر بگذارد. به همین دلیل، رنگ باید با نوع PVC و شرایط استفاده سازگار باشد.
در پلیآمید یا نایلون نیز رطوبت جذبشده در ماده، شرایط خشککردن و نوع فرمولاسیون پوشش اهمیت دارند. انتخاب دما یا زمان خشککردن بدون توجه به مشخصات قطعه میتواند کیفیت نهایی را کاهش دهد.
قاعده کاربردی: اگر نوع پلاستیک مشخص نیست، ابتدا از سازنده قطعه یا تأمینکننده مواد درباره گرید آن سؤال کنید. ظاهر قطعه بهتنهایی برای تشخیص قطعی جنس کافی نیست و آزمونهای تجربی با حلال یا سوزاندن پلاستیک نیز میتوانند خطرناک یا مخرب باشند.
چه رنگی برای قطعات پلاستیکی مناسب است؟
بهترین رنگ برای پلاستیک، رنگی نیست که صرفاً پوشش زیباتری ایجاد کند؛ بلکه باید با جنس زیرلایه، شرایط محیطی، روش اجرا و الزامات دوام سازگار باشد.
رنگ اکریلیک
رنگهای اکریلیک در برخی کاربردهای تزئینی و صنعتی مورد استفاده قرار میگیرند. ویژگیهایی مانند ظاهر مناسب، امکان دستیابی به رنگهای متنوع و سرعت خشکشدن مطلوب در بعضی فرمولاسیونها از مزایای آنهاست.
بااینحال، عبارت «اکریلیک» بهتنهایی نشان نمیدهد که محصول برای تمام پلاستیکها مناسب است. باید مشخص شود رنگ برای چه نوع زیرلایهای طراحی شده و چه سطحی از مقاومت در برابر سایش، رطوبت و مواد شیمیایی دارد.
رنگ پلییورتان
پوششهای پلییورتان در کاربردهایی که دوام، ظاهر یکنواخت و مقاومت در برابر سایش یا عوامل محیطی اهمیت دارند، گزینه قابل بررسی هستند.
برخی سامانههای دوجزئی پلییورتان عملکرد مناسبی ارائه میدهند، اما اجرای آنها به رعایت نسبت اختلاط، زمان مصرف پس از ترکیب و الزامات ایمنی وابسته است.
بسیاری از این محصولات هنگام اجرا خطرات شغلی جدی دارند؛ بهویژه سامانههای حاوی ایزوسیانات. استفاده از آنها باید مطابق برگه اطلاعات ایمنی و دستورالعمل سازنده و با تجهیزات حفاظتی و تهویه مناسب انجام شود.
رنگهای مخصوص پلاستیک
این محصولات با هدف ایجاد چسبندگی مناسب روی یک یا چند گروه از مواد پلیمری فرموله میشوند.
هنگام خرید، بهجای تکیه بر عبارت عمومی «مناسب پلاستیک»، مشخص کنید که محصول برای چه موادی آزمایش شده است؛ برای مثال ABS، PP، PE یا PVC.
همچنین بررسی کنید که آیا برای رسیدن به نتیجه مطلوب به پرایمر، سنبادهکاری یا پوشش محافظ نهایی نیاز دارید یا خیر.
رنگ تکجزئی و دوجزئی چه تفاوتی دارند؟
رنگ تکجزئی معمولاً بدون افزودن سختکننده جداگانه استفاده میشود و میتواند اجرای سادهتری داشته باشد.
در مقابل، رنگ دوجزئی با ترکیب اجزای مشخص و طی واکنش پخت، در بسیاری از سامانهها فیلمی مقاومتر ایجاد میکند. البته این موضوع به فرمولاسیون محصول وابسته است و نمیتوان تمام رنگهای دوجزئی را از همه رنگهای تکجزئی بهتر دانست.
| معیار مقایسه | رنگ تکجزئی | رنگ دوجزئی |
|---|---|---|
| آمادهسازی | معمولاً سادهتر | نیازمند اختلاط دقیق |
| کنترل زمان مصرف | وابسته به محصول | زمان مصرف پس از اختلاط مهم است |
| مقاومت نهایی | وابسته به فرمولاسیون | در برخی سامانهها بالاتر |
| کاربرد مناسب | کارهای سادهتر و بعضی کاربردهای صنعتی | کاربردهای نیازمند عملکرد مشخص و دوام بالاتر |
| نکته مهم | بررسی چسبندگی روی پلاستیک | رعایت نسبت اختلاط و الزامات ایمنی |
انتخاب نهایی باید بر اساس آزمون عملکرد پوشش روی قطعه واقعی انجام شود، نه صرفاً نام شیمیایی رنگ.
مراحل رنگ آمیزی قطعات پلاستیکی به روش اصولی
برای رسیدن به نتیجه مطلوب، فرایند را به چند مرحله مشخص تقسیم کنید. این ترتیب به شناسایی علت عیبها کمک میکند و احتمال دوبارهکاری را کاهش میدهد.
مرحله اول: بررسی قطعه و تعیین هدف رنگآمیزی
پیش از شروع، چند سؤال را پاسخ دهید:
- جنس قطعه چیست؟
- قطعه نو است یا قبلاً استفاده شده؟
- سطح آن براق، مات، بافتدار یا دارای پوشش قبلی است؟
- محصول در فضای داخلی استفاده میشود یا فضای باز؟
- آیا قطعه با دست، مواد شوینده، حرارت یا ضربه تماس مداوم دارد؟
- رنگ نهایی باید مات، نیمهبراق یا براق باشد؟
برای مثال، رنگآمیزی قاب تزئینی یک وسیله خانگی با رنگآمیزی قطعهای که در معرض سایش مداوم قرار دارد، الزامات یکسانی ندارد.
مرحله دوم: تمیزکاری و چربیزدایی
سطح قطعه باید از گردوغبار، چربی، اثر انگشت، باقیمانده مواد رهاساز قالب و سایر آلودگیها پاک شود.
برای قطعات مناسب، میتوان از شوینده سازگار با ماده و سپس آبکشی و خشککردن کامل استفاده کرد. در محیط صنعتی، روش چربیزدایی باید متناسب با جنس پلیمر، نوع آلودگی و الزامات خط تولید انتخاب شود.
استفاده خودسرانه از استون، تینر یا حلالهای قوی توصیه نمیشود؛ زیرا بعضی از این مواد میتوانند به پلاستیک آسیب بزنند یا ترکهای تنشی ایجاد کنند.
پس از تمیزکاری، از لمس سطح آمادهشده با دست بدون دستکش مناسب خودداری کنید. چربی انگشت ممکن است دوباره به سطح منتقل شود.
مرحله سوم: آمادهسازی مکانیکی یا شیمیایی سطح
بسته به جنس قطعه و دستورالعمل رنگ، ممکن است سنبادهکاری ملایم، استفاده از پد ساینده مناسب یا روشهای تخصصی فعالسازی سطح لازم باشد.
هدف از سنبادهکاری، ایجاد زبری کنترلشده برای بهبود چسبندگی است؛ نه ایجاد خراشهای عمیقی که زیر رنگ باقی بمانند.
در قطعات بافتدار، نازک یا دارای جزئیات ظریف، سنبادهکاری نامناسب میتواند ظاهر قطعه را خراب کند. در چنین مواردی باید روش آمادهسازی با دقت بیشتری انتخاب شود.
برای قطعات PP و PE، سنبادهکاری بهتنهایی همیشه کافی نیست؛ زیرا مسئله فقط صافبودن سطح نیست، بلکه ویژگیهای شیمیایی و انرژی سطحی ماده نیز نقش دارند.
مرحله چهارم: اجرای پرایمر مناسب
پرایمر لایهای واسط میان سطح پلاستیک و رنگ نهایی ایجاد میکند و در سامانههای مناسب میتواند چسبندگی پوشش را بهبود دهد.
اما پرایمر یک محصول عمومی برای تمام مواد نیست. برای انتخاب آن باید جنس قطعه، نوع رنگ رویه و دستورالعمل فنی هر دو محصول بررسی شود.
در بعضی قطعات ABS، ممکن است رنگ مستقیم نتیجه مناسبی بدهد؛ در حالی که برای بسیاری از کاربردهای PP، تقویتکننده چسبندگی اهمیت بیشتری دارد.
ضخامت و زمان خشکشدن پرایمر نیز باید مطابق دستورالعمل محصول باشد. اجرای بیش از حد ضخیم یا پوششدهی پیش از رسیدن لایه زیرین به وضعیت مناسب، ممکن است به عیبهای ظاهری یا افت چسبندگی منجر شود.
مرحله پنجم: اعمال رنگ اصلی
رنگ را با روش مناسب، مانند اسپری دستی، پیستوله یا سامانه صنعتی، اعمال کنید.
در رنگآمیزی پاششی، فاصله ابزار از قطعه، سرعت حرکت، فشار و الگوی پاشش و میزان همپوشانی حرکتها بر یکنواختی پوشش تأثیر میگذارند.
بهجای ایجاد یک لایه بسیار ضخیم، معمولاً اجرای کنترلشده چند لایه نازک طبق دستورالعمل سازنده، احتمال شره و جمعشدن رنگ را کاهش میدهد.
همچنین باید به گوشهها، لبهها، شیارها و قسمتهایی که دسترسی به آنها دشوار است توجه کرد. این نواحی ممکن است پوشش ناکافی داشته باشند یا برعکس، به دلیل تجمع رنگ بیش از حد ضخیم شوند.
مرحله ششم: خشککردن یا پخت پوشش
خشکشدن سطح به معنی تکمیل فرایند پخت نیست.
بعضی رنگها با تبخیر حلال یا آب خشک میشوند؛ بعضی دیگر به واکنش شیمیایی یا پخت کنترلشده نیاز دارند. زمان خشکشدن سطحی، زمان جابهجایی و زمان رسیدن به خواص نهایی میتوانند متفاوت باشند.
در خطوط صنعتی، استفاده از کوره باید با توجه به تحمل حرارتی قطعه و مشخصات رنگ انجام شود. نمیتوان یک دمای ثابت را برای همه پلاستیکها و همه پوششها توصیه کرد.
دمای بیش از حد ممکن است موجب تغییر شکل قطعه، افت براقیت، ایجاد حباب یا آسیب به پوشش شود. بنابراین برنامه دما و زمان باید بر اساس مستندات فنی و آزمون نمونه تعیین شود.
مرحله هفتم: بازرسی و کنترل کیفیت
پس از رسیدن پوشش به شرایط مناسب ارزیابی، قطعه را از نظر موارد زیر بررسی کنید:
- یکنواختی رنگ و براقیت
- وجود شره، حباب، حفره یا ذرات خارجی
- پوشش کامل لبهها و نقاط دشوار
- چسبندگی رنگ به زیرلایه
- مقاومت در برابر خراش یا سایش، در صورت نیاز کاربرد
- مقاومت در برابر رطوبت و مواد شیمیایی، متناسب با شرایط مصرف
در تولید انبوه، بهتر است معیارهای پذیرش پیش از شروع تولید مشخص شوند. برای مثال، اگر تطابق رنگ اهمیت بالایی دارد، باید شرایط نور، نوع نمونه مرجع و روش مقایسه یکسان باشند.
روشهای رنگآمیزی قطعات پلاستیکی؛ کدام روش مناسبتر است؟
انتخاب روش اجرا به تیراژ، هندسه قطعه، کیفیت ظاهری مورد انتظار، هزینه تجهیزات و شرایط استفاده بستگی دارد.
رنگ آمیزی دستی با اسپری
این روش برای تعمیر قطعات، نمونهسازی، پروژههای کوچک و برخی قطعات تزئینی مناسب است.
مزیت اصلی آن، نیاز کمتر به تجهیزات صنعتی و امکان اجرای سریع روی تعداد محدودی قطعه است. در مقابل، یکنواختی پوشش و تکرارپذیری نتیجه به مهارت اپراتور و شرایط اجرا وابستگی زیادی دارد.
برای قطعات پیچیده یا تولیدات حساس، رنگآمیزی دستی ممکن است باعث اختلاف رنگ، تغییر ضخامت پوشش و افزایش ضایعات شود.
رنگ آمیزی با پیستوله
پیستوله امکان کنترل بهتر پاشش و اجرای پوشش یکنواختتر را در شرایط مناسب فراهم میکند.
این روش در کارگاههای رنگ و بسیاری از کاربردهای صنعتی استفاده میشود. بااینحال، کیفیت نهایی به تنظیم تجهیزات، ویسکوزیته رنگ، آمادهسازی سطح و مهارت اپراتور وابسته است.
برای دستیابی به نتیجه قابل تکرار، بهتر است پارامترهای اجرایی ثبت شوند تا اختلاف میان قطعات یک سری تولید کاهش یابد.
رنگ آمیزی صنعتی در خط تولید
در تولید انبوه، آمادهسازی سطح، پاشش، خشککردن و بازرسی میتوانند در یک فرایند کنترلشده سازماندهی شوند.
این روش امکان تعریف استانداردهای مشخص برای ظاهر و عملکرد پوشش را فراهم میکند، اما به طراحی مناسب خط، کنترل آلودگی محیط، تجهیزات ایمنی و پایش مداوم کیفیت نیاز دارد.
صرف صنعتیبودن تجهیزات تضمینکننده کیفیت نیست؛ فرایند باید متناسب با جنس قطعه و مشخصات پوشش تنظیم شده باشد.
پوششدهی با فناوری UV
در بعضی کاربردها از پوششهای قابل پخت با اشعه فرابنفش استفاده میشود. این سامانهها میتوانند زمان پخت را کاهش دهند و بهرهوری خط را بالا ببرند.
بااینحال، نوع پوشش، سازگاری آن با پلاستیک، دسترسی نور به سطوح و الزامات تجهیزات باید بررسی شود. بخشهایی که در سایه یا پشت هندسه پیچیده قرار میگیرند ممکن است به طراحی فرایند متفاوتی نیاز داشته باشند.
رنگآمیزی قطعه آماده یا افزودن رنگ به مواد اولیه؟
این یکی از تصمیمهای مهم در تولید محصولات پلاستیکی است. گاهی بهجای رنگکردن سطح قطعه، میتوان رنگ را در مرحله تولید به ماده اولیه افزود.
در این روش، از مستربچ رنگی یا ترکیب رنگی سازگار با پلیمر استفاده میشود تا رنگ در ساختار ماده توزیع شود.
| معیار | رنگآمیزی سطحی | رنگدهی به ماده اولیه |
|---|---|---|
| تغییر رنگ قطعه موجود | معمولاً مناسبتر | معمولاً نیازمند تولید مجدد |
| ایجاد رنگهای ویژه و جلوههای سطحی | انعطافپذیر، بسته به پوشش | وابسته به فرمولاسیون و فرایند تولید |
| خطر خراشخوردن رنگ سطحی | وجود دارد | رنگ در بدنه ماده توزیع میشود |
| هزینه راهاندازی | وابسته به تجهیزات و تیراژ | وابسته به مواد، قالب و فرایند تولید |
| کاربرد مناسب | تغییر رنگ قطعات آماده یا ایجاد پوشش خاص | تولید قطعات جدید با رنگ مشخص |
هیچکدام از این دو روش در همه شرایط برتری مطلق ندارند. اگر قطعهای آماده دارید و فقط میخواهید ظاهر آن را تغییر دهید، رنگآمیزی سطحی میتواند منطقی باشد. اما اگر قرار است تعداد زیادی قطعه از ابتدا تولید شوند، بررسی امکان استفاده از مستربچ رنگی ممکن است به کاهش نیاز به عملیات تکمیلی کمک کند.
البته مستربچ نیز باید با پلیمر پایه سازگار باشد و اثر آن بر خواص مکانیکی، ظاهر و فرایندپذیری ماده بررسی شود.
چرا رنگ روی قطعات پلاستیکی پوسته میشود؟
پوستهشدن رنگ یکی از رایجترین مشکلات در رنگآمیزی پلاستیک است. بااینحال، برای رفع آن باید علت اصلی را شناسایی کرد؛ زیرا استفاده از رنگ گرانتر یا افزایش ضخامت پوشش لزوماً مشکل را برطرف نمیکند.
علت اول: آلودگی سطح
چربی، سیلیکون، گردوغبار یا مواد رهاساز قالب میتوانند مانع تماس مناسب پوشش با پلاستیک شوند.
اگر رنگ در بعضی نقاط خوب چسبیده باشد و در نقاط دیگر بهصورت لکهای جدا شود، آلودگی سطح یکی از مواردی است که باید بررسی شود.
علت دوم: پرایمر یا رنگ ناسازگار
ممکن است رنگ انتخابشده برای یک نوع پلاستیک مناسب باشد، اما روی ماده دیگری چسبندگی کافی ایجاد نکند.
همچنین پرایمر باید با زیرلایه و رنگ رویه سازگار باشد. ناسازگاری لایهها میتواند باعث ضعف اتصال میان آنها یا ایجاد عیب در فیلم رنگ شود.
علت سوم: آمادهسازی نامناسب
سنبادهکاری بیش از حد، باقیماندن گرد سنباده یا استفاده از روش آمادهسازی نامناسب میتواند کیفیت پوشش را کاهش دهد.
در برخی مواد، آمادهسازی مکانیکی بهتنهایی پاسخگو نیست و باید از روش تخصصی مناسب استفاده شود.
علت چهارم: خشکشدن یا پخت ناقص
اگر رنگ پیش از تکمیل مرحله لازم جابهجا شود، بستهبندی گردد یا در معرض سایش قرار گیرد، احتمال آسیب افزایش مییابد.
همچنین پخت نامناسب ممکن است موجب افت خواص نهایی شود. زمانهای اعلامشده برای خشکشدن سطحی را نباید با زمان رسیدن به مقاومت نهایی یکسان در نظر گرفت.
علت پنجم: انعطافپذیری نامتناسب پوشش
قطعاتی که خم میشوند یا ضربه میخورند، به پوششی نیاز دارند که با تغییر شکل آنها سازگار باشد.
اگر فیلم رنگ بیش از حد سخت و شکننده باشد، ممکن است در اثر خمشدن یا تغییرات دما ترک بخورد. در چنین شرایطی باید انعطافپذیری پوشش و سازگاری آن با قطعه بررسی شود.
چطور بفهمیم مشکل از رنگ است یا از پلاستیک؟
برای تشخیص اولیه، به شکل و محل خرابی توجه کنید.
- جداشدن رنگ همراه با باقیماندن سطح تقریباً تمیز پلاستیک: احتمال ضعف چسبندگی در مرز رنگ و زیرلایه مطرح است.
- جداشدن چند لایه رنگ از یکدیگر: احتمال ناسازگاری لایهها یا رعایتنشدن شرایط اجرای بینلایهای وجود دارد.
- ترکخوردن پوشش در قسمتهای خمشونده: انعطافپذیری نامتناسب پوشش یا تنش واردشده به قطعه باید بررسی شود.
- ایجاد حباب یا حفره: آلودگی، رطوبت، حلال محبوس یا شرایط نامناسب اجرای پوشش میتواند دخیل باشد.
- تغییر شکل یا کدرشدن خود پلاستیک: احتمال آسیب ناشی از حلال یا حرارت مطرح است.
این نشانهها برای عیبیابی اولیه مفیدند، اما بهتنهایی علت قطعی را مشخص نمیکنند. در کاربردهای صنعتی، بررسی مقطع خرابی، سوابق فرایند و آزمونهای کنترل کیفیت میتواند به تشخیص دقیقتر کمک کند.
نکات مگو و اشتباهات پرهزینه در رنگآمیزی قطعات پلاستیکی
در بسیاری از پروژهها، هزینه اصلی نه از خرید رنگ، بلکه از دوبارهکاری، ضایعات و تأخیر تولید ناشی میشود. چند اشتباه کوچک میتوانند نتیجه یک خط رنگ را تحت تأثیر قرار دهند.
۱. پرایمر بیشتر، الزاماً چسبندگی بیشتر نیست
پرایمر باید در ضخامت و شرایط توصیهشده اجرا شود. لایه ضخیمتر ممکن است دیرتر خشک شود، عیبهای سطحی ایجاد کند یا عملکرد پوشش را کاهش دهد.
۲. یک قطعه نمونه را با یک خط تولید کامل اشتباه نگیرید
قبولشدن رنگ روی یک قطعه به معنی تأیید فرایند برای تولید انبوه نیست.
تغییرات میان بچهای مواد اولیه، وضعیت قالب، روش تمیزکاری و شرایط محیطی میتوانند نتیجه را تغییر دهند. پیش از تولید انبوه، نمونهسازی و ارزیابی چند قطعه از شرایط واقعی تولید ضروری است.
۳. آزمون چسبندگی را زودتر از موعد انجام ندهید
اگر رنگ هنوز به خواص نهایی نرسیده باشد، نتیجه آزمون میتواند گمراهکننده باشد.
زمان ارزیابی باید با دستورالعمل پوشش هماهنگ شود. روش آزمون نیز باید متناسب با نوع قطعه و الزامات کیفیت انتخاب شود.
۴. از سنبادهکاری بدون شناخت جنس پلاستیک پرهیز کنید
هر سطحی به زبری یکسان نیاز ندارد. سنباده نامناسب ممکن است بافت قطعه را تغییر دهد، جزئیات ظریف را از بین ببرد یا خراشهایی ایجاد کند که پس از رنگآمیزی همچنان دیده شوند.
۵. دمای کوره را صرفاً بر اساس تجربه پروژه قبلی انتخاب نکنید
دمای مناسب برای یک پوشش یا قطعه ممکن است برای ماده دیگری مناسب نباشد. دمای واقعی قطعه، زمان ماند و تحمل حرارتی پلیمر باید بررسی شوند.
۶. کیفیت را فقط با ظاهر براق نسنجید
یک قطعه ممکن است بلافاصله پس از رنگآمیزی زیبا به نظر برسد، اما در آزمون چسبندگی، سایش یا تماس با مواد شوینده عملکرد ضعیفی داشته باشد.
معیار پذیرش باید با کاربرد نهایی محصول مرتبط باشد.
۷. ایمنی را به مرحله آخر موکول نکنید
رنگها، حلالها و مواد فعالکننده سطح میتوانند خطرات تنفسی، پوستی یا آتشسوزی ایجاد کنند. تهویه مناسب، کنترل منابع اشتعال، تجهیزات حفاظت فردی و رعایت برگه اطلاعات ایمنی باید بخشی از طراحی فرایند باشند.
کنترل کیفیت رنگآمیزی قطعات پلاستیکی چگونه انجام میشود؟
در تولید صنعتی، ارزیابی رنگ نباید به مشاهده چشمی محدود شود. بسته به کاربرد محصول، چند آزمون میتوانند اطلاعات دقیقتری درباره کیفیت پوشش ارائه دهند.
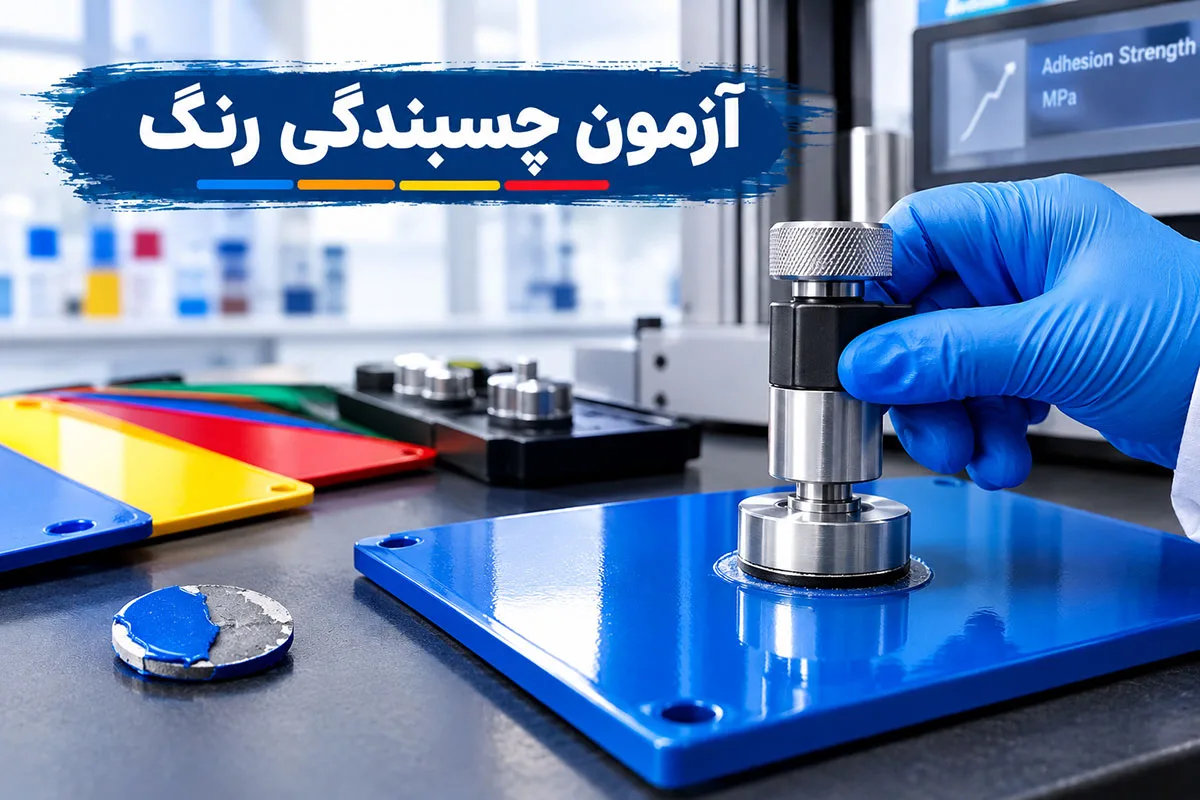
آزمون چسبندگی
آزمون برش شبکهای یا Cross-Cut در برخی پوششها برای ارزیابی چسبندگی به کار میرود. نتیجه به جنس زیرلایه، ضخامت پوشش، فاصله برشها و روش آزمون وابسته است.
این آزمون برای همه قطعات و همه پوششها مناسب نیست؛ بنابراین روش اجرا باید با استاندارد مرتبط و مشخصات محصول هماهنگ باشد.
آزمون سختی و مقاومت در برابر خراش
در برخی کاربردها، سختی سطح با روشهایی مانند آزمون سختی مدادی بررسی میشود. این آزمون بهتنهایی نشاندهنده تمام جنبههای دوام نیست و باید در کنار سایر ارزیابیها تفسیر شود.
آزمون سایش
اگر قطعه در معرض تماس مداوم، حرکت یا مالش قرار دارد، آزمون سایش میتواند به ارزیابی دوام پوشش کمک کند.
نوع آزمون و معیار پذیرش باید متناسب با شرایط واقعی استفاده انتخاب شوند.
بررسی مقاومت شیمیایی و شرایط محیطی
برای قطعاتی که با مواد شوینده، روغن، رطوبت یا نور خورشید مواجه میشوند، بهتر است مقاومت پوشش در برابر عوامل مرتبط با کاربرد بررسی شود.
بهعنوان مثال، آزمون مناسب برای یک قاب داخلی دستگاه ممکن است با آزمون موردنیاز یک قطعه خودرو در فضای باز متفاوت باشد.
آزمون رنگ و براقیت
در محصولات ظاهری، کنترل اختلاف رنگ، میزان براقیت و یکنواختی سطح اهمیت زیادی دارد. استفاده از شرایط نور یکسان و ابزار اندازهگیری مناسب، مقایسه نمونهها را قابلاعتمادتر میکند.
نکته مهم: نتیجه آزمونها باید بر اساس استاندارد یا مشخصات فنی مورد توافق تفسیر شود. یک عدد یا آزمون واحد نمیتواند تمام جنبههای کیفیت رنگآمیزی را تضمین کند.
هزینه رنگآمیزی قطعات پلاستیکی به چه عواملی بستگی دارد؟
هزینه رنگآمیزی به نوع رنگ محدود نمیشود. گاهی انتخاب رنگ ارزانتر باعث افزایش هزینه نهایی میشود؛ زیرا پوششدهی بیشتری نیاز دارد یا نرخ ضایعات و دوبارهکاری را بالا میبرد.
مهمترین عوامل مؤثر بر هزینه عبارتاند از:
- جنس پلاستیک: بعضی مواد به آمادهسازی یا پرایمر تخصصی نیاز دارند.
- ابعاد و هندسه قطعه: گوشهها، شیارها و سطوح پیچیده میتوانند اجرای رنگ را دشوارتر کنند.
- کیفیت ظاهری مورد انتظار: سطح براق و بدون عیب معمولاً به کنترل دقیقتر فرایند نیاز دارد.
- نوع پوشش: قیمت رنگ، پرایمر و پوشش محافظ نهایی متفاوت است.
- تیراژ تولید: هزینه راهاندازی، تنظیمات و کنترل کیفیت میان تعداد قطعات تقسیم میشود.
- شرایط پخت و خشککردن: نوع تجهیزات و زمان موردنیاز بر هزینه اثر میگذارند.
- معیارهای کنترل کیفیت: آزمونهای تخصصی و الزامات پذیرش میتوانند هزینه فرایند را افزایش دهند.
- نرخ ضایعات: هرچه فرایند ناپایدارتر باشد، هزینه واقعی هر قطعه سالم بیشتر خواهد شد.
برای برآورد دقیقتر، بهتر است هزینه هر قطعه سالم و تأییدشده محاسبه شود، نه صرفاً هزینه رنگ مصرفشده برای هر قطعه.
آیا رنگآمیزی قطعات پلاستیکی برای تولید انبوه مناسب است؟
بله، به شرط آنکه فرایند از نظر فنی و اقتصادی توجیهپذیر باشد.
برای تصمیمگیری، سه موضوع را بررسی کنید:
نخست، آیا رنگآمیزی میتواند نیاز محصول را با کیفیت مورد انتظار برطرف کند؟ دوم، آیا روش انتخابشده در تیراژ موردنظر تکرارپذیر است؟ سوم، آیا هزینه نهایی رنگآمیزی در مقایسه با تولید قطعه رنگی از ابتدا منطقی است؟
اگر هدف تولید قطعات جدید با رنگ ثابت در حجم بالا باشد، استفاده از مستربچ رنگی نیز باید بررسی شود. اما اگر تغییر رنگ محصول، ایجاد جلوه خاص یا پوششدهی قطعات آماده مدنظر باشد، رنگآمیزی سطحی ممکن است انتخاب مناسبتری باشد.
برای تصمیم نهایی، مقایسه باید بر مبنای هزینه کل تولید، کیفیت، ضایعات، دوام و نیازهای بازار انجام شود.
چکلیست پیش از شروع رنگآمیزی قطعات پلاستیکی
قبل از اجرای فرایند، موارد زیر را بررسی کنید:
جنس و گرید پلاستیک مشخص شده است.
وضعیت سطح و وجود پوشش قبلی بررسی شده است.
روش چربیزدایی با جنس قطعه سازگار است.
نیاز به سنبادهکاری یا فعالسازی سطح تعیین شده است.
سازگاری پرایمر و رنگ رویه تأیید شده است.
شرایط پاشش و خشککردن مشخص است.
نمونه اولیه پیش از تولید انبوه ارزیابی شده است.
معیارهای پذیرش ظاهری و عملکردی تعریف شدهاند.
الزامات ایمنی و تهویه فراهم است.
اگر هنوز درباره نوع پرایمر، روش آمادهسازی یا انتخاب رنگ مطمئن نیستید، بهتر است ابتدا یک آزمون محدود روی قطعه واقعی انجام دهید. این کار معمولاً از اصلاح یک سری تولیدشده و مردود کمهزینهتر است.
سوالات متداول درباره رنگ آمیزی قطعات پلاستیکی
آیا میتوان پلاستیک را بدون پرایمر رنگ کرد؟
بله، در بعضی پلاستیکها مانند برخی گریدهای ABS و با سامانههای رنگ سازگار، امکان رنگآمیزی بدون پرایمر وجود دارد. اما برای موادی مانند PP و PE معمولاً باید راهکار چسبندگی مناسب بررسی شود. تصمیم نهایی به مشخصات رنگ و جنس قطعه بستگی دارد.
بهترین رنگ برای قطعات پلاستیکی خودرو چیست؟
یک رنگ واحد برای تمام قطعات خودرو مناسب نیست. جنس قطعه، انعطافپذیری، میزان تماس با نور خورشید و مواد شیمیایی و نوع کاربرد تعیین میکنند که چه پوششی انتخاب شود. برای قطعاتی که در معرض سایش یا شرایط محیطی سخت هستند، باید مقاومت و چسبندگی سامانه پوششی ارزیابی شود.
چرا رنگ روی پلاستیک بعد از مدتی پوسته میشود؟
آلودگی سطح، پرایمر نامناسب، چسبندگی ضعیف، ناسازگاری رنگ با پلاستیک و پخت ناقص از علتهای رایج هستند. ابتدا باید محل و شکل خرابی بررسی شود تا بتوان علت اصلی را از سایر مشکلات جدا کرد.
آیا برای رنگآمیزی پلاستیک باید از سنباده استفاده کرد؟
خیر، سنبادهکاری برای همه قطعات الزامی نیست. در برخی موارد، آمادهسازی مکانیکی ملایم مفید است؛ اما روی قطعات بافتدار یا حساس ممکن است به سطح آسیب بزند. نوع پلاستیک و دستورالعمل رنگ باید مبنای تصمیم باشند.
رنگآمیزی قطعات پلاستیکی چقدر زمان میبرد؟
زمان کار به آمادهسازی، تعداد لایهها، نوع رنگ و شرایط خشکشدن یا پخت بستگی دارد. خشکشدن سطحی ممکن است سریع باشد، اما رسیدن به خواص نهایی میتواند زمان بیشتری نیاز داشته باشد. برای زمانبندی دقیق باید دستورالعمل سازنده رنگ بررسی شود.
برای تولید انبوه، رنگآمیزی بهتر است یا استفاده از مستربچ؟
اگر قطعه از ابتدا تولید میشود و رنگ باید در بدنه ماده وجود داشته باشد، مستربچ میتواند گزینه مناسبی باشد. اگر قرار است قطعه آماده تغییر رنگ دهد یا به جلوه سطحی خاصی برسد، رنگآمیزی سطحی میتواند منطقیتر باشد. مقایسه هزینه کل، کیفیت، تیراژ و نیازهای محصول به انتخاب روش کمک میکند.
جمعبندی: قبل از انتخاب رنگ، جنس پلاستیک را بشناسید
رنگآمیزی قطعات پلاستیکی زمانی نتیجه مطلوبی میدهد که انتخاب رنگ، آمادهسازی سطح و شرایط اجرا بهصورت یک مجموعه دیده شوند. حتی رنگ باکیفیت نیز نمیتواند ضعف چسبندگی ناشی از آلودگی یا ناسازگاری با پلاستیک را بهطور مطمئن جبران کند.
اگر قصد دارید قطعهای را رنگ کنید، ابتدا جنس آن را مشخص کنید، سپس رنگ و پرایمر سازگار را انتخاب کنید و پیش از تولید انبوه، چسبندگی و کیفیت پوشش را روی نمونه واقعی بسنجید.
برای تولیدکنندگان قطعات پلاستیکی نیز مقایسه رنگآمیزی سطحی با استفاده از مستربچ رنگی میتواند به انتخاب روشی اقتصادیتر و متناسب با نیاز محصول کمک کند. مهم این است که تصمیم بر اساس کیفیت مورد انتظار، شرایط مصرف و هزینه نهایی هر قطعه سالم گرفته شود.
ما در کارخانه تزریق پلاستیک در همدان کار رنگ آمیزی قطعات پلاستیک هم نجام میدهیم.